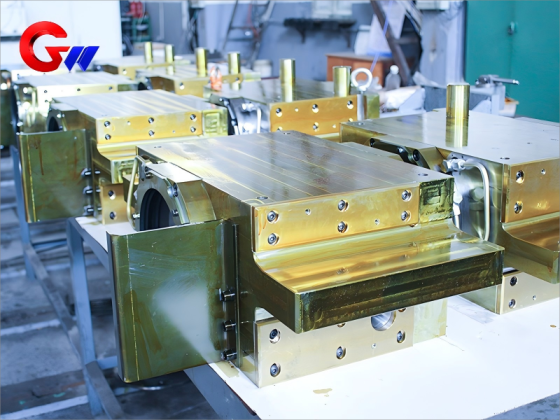
Máquina de laminação a frio do bloco de rolamentos do rolo de trabalho lateral de operação
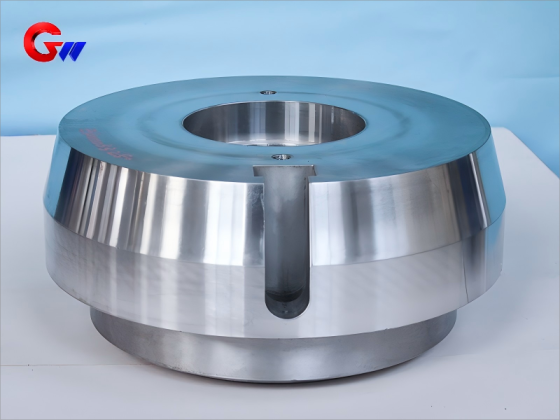
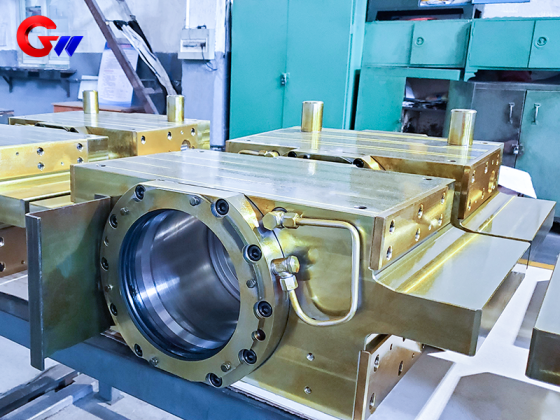
O bloco de apoio do cilindro de trabalho do lado operacional é um componente de suporte usinado com precisão, projetado para o conjunto do cilindro de trabalho de um laminador a frio. Ele proporciona posicionamento preciso do rolamento, suporte estrutural estável e alinhamento confiável para a operação do cilindro de trabalho em condições de laminação contínua.
Projetado para a produção de aço inoxidável, aço silício e tiras ultrafinas, este componente combina a construção em ferro fundido dúctil QT600-3, tratamento térmico controlado, usinagem CNC de precisão, interfaces de rolamento de alta precisão, lubrificação óleo-ar e vedação em múltiplos estágios.
Principais características
- Posicionamento de alta precisão: O desvio radial do cilindro de trabalho é controlado para ≤ 0,01 mm, permitindo a laminação precisa da tira.
- Troca de rolos eficiente: Mecanismo de travamento hidráulico integrado com tempo alvo de troca de rolos de ≤ 10 minutos.
- Controle de vibração: Projetado para controle de vibração de alta frequência entre 20 e 500 Hz, com amplitude especificada de ≤ 0,5 μm.
- Interface de rolamento de precisão: Cilindricidade do furo do rolamento controlada para ≤ 0,003 mm.
- Aplicações em laminadores múltiplos: Adequado para configurações de laminadores UC-MILL de seis cilindros e Sendzimir de vinte cilindros.
Marca: GW Precision
Origem do produto: Luoyang, China
Prazo de entrega: Conforme acordo contratual
Capacidade de fornecimento: até 1.000 unidades por ano.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual é de 1000 peças.
- em formação
Máquina de laminação a frio do bloco de rolamentos do rolo de trabalho lateral de operação
Especificações de materiais e tratamento térmico
Material principal
Obloco de rolamento do rolo de trabalhoé fabricado a partir deFerro fundido dúctil QT600-3, correspondendo aEN-GJS-600-3O material foi selecionado pela sua combinação de resistência estrutural, estabilidade dimensional, amortecimento de vibrações e características adequadas de resistência em relação ao peso.
A densidade do material especificada é de aproximadamente7,1 g/cm³Suas características mecânicas e de amortecimento o tornam adequado para suportar o conjunto do cilindro de trabalho e do rolamento com precisão.laminador a frio.
Composição Química
| Elemento | Especificação |
|---|---|
| Carbono (C) | 3,6–3,8% |
| Silício (Si) | 2,2–2,5% |
| Manganês (Mn) | ≤ 0,3% |
| Magnésio (Mg) | 0,03–0,05% |
O material foi projetado para fornecer rigidez estrutural adequada, contribuindo simultaneamente para a atenuação da vibração durante o rolamento. A taxa de atenuação de vibração especificada é≥35%.
Para aplicações no lado operacional, a estabilidade do material é particularmente importante, pois a estrutura de suporte deve manter a posição relativa dorolo de trabalho, conjunto de rolamentos e componentes hidráulicos durante ciclos de rolamento repetidos.
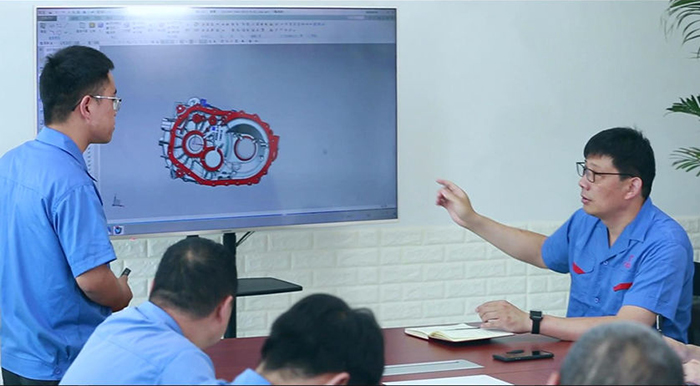
Materiais componentes principais e tratamento de superfície
Diferentes áreas funcionais dobloco de rolamento do laminadorUtilizar materiais e tratamentos de superfície selecionados de acordo com as suas condições de funcionamento.
| Componente | Material | Tratamento |
|---|---|---|
| Corpo do bloco de rolamento | Ferro fundido dúctil QT600-3 | Reforço por têmpera isotérmica e jateamento com esferas |
| Revestimento resistente ao desgaste | GCr15SiMn | Tratamento criogênico profundo + revestimento de cromo duro de 20 μm |
| Componente de vedação | PTFE + 316L | Microtexturização a laser |
O corpo do QT600-3 forma a principal seção estrutural dobloco de rolamento do rolo de trabalhoO resfriamento isotérmico e a granalhagem são aplicados de acordo com o processo de fabricação especificado.
O revestimento resistente ao desgaste utiliza GCr15SiMn. Tratamento criogênico profundo e cromagem dura são utilizados para melhorar as características de serviço do revestimento, com uma espessura de cromagem especificada de20 μm.
PTFE e aço inoxidável 316L são utilizados nos componentes de vedação. A microtexturização a laser é aplicada às superfícies de vedação especificadas para garantir as características de vedação e operação necessárias.
A combinação desses materiais permite que o componente integre suporte estrutural, resistência ao desgaste e funções de vedação em uma única peça.laminador a frioconjunto.
Processo de tratamento térmico de precisão GW
Resfriamento isotérmico
O corpo principal dobloco de rolamento do rolo de trabalhopassa por um processo de tratamento térmico controlado:
Aquecimento:900 °C × 2 h
Banho de sal para resfriamento:300 °C × 1 h
Refrigeração a ar
Tratamento de estabilidade dimensional
Tratamento do envelhecimento:180 °C × 24 h
Alteração dimensional especificada:≤0,005%
O tratamento térmico é uma parte importante do processo de fabricação, pois a estabilidade dimensional afeta diretamente a precisão da interface do rolamento e das superfícies de instalação.
Para uma precisãobloco de rolamento do laminadorAlterações dimensionais não controladas após a usinagem podem influenciar a instalação dos rolamentos e a relação de alinhamento entre eles.rolo de trabalhoe estrutura do moinho. O tratamento de envelhecimento especificado é, portanto, utilizado para melhorar a estabilidade dimensional antes da usinagem de precisão final e da inspeção.
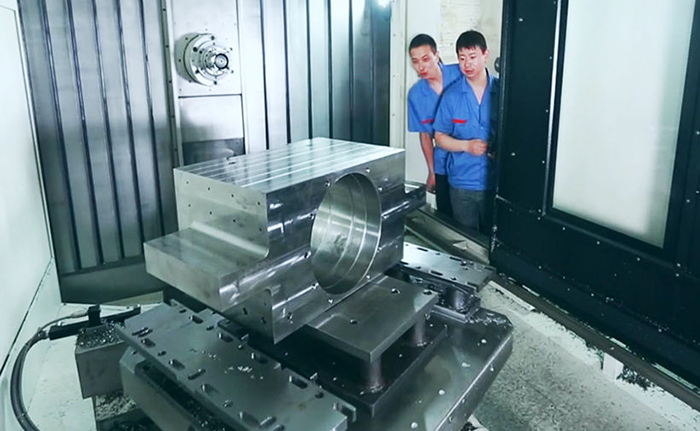
Precisão na usinagem mecânica
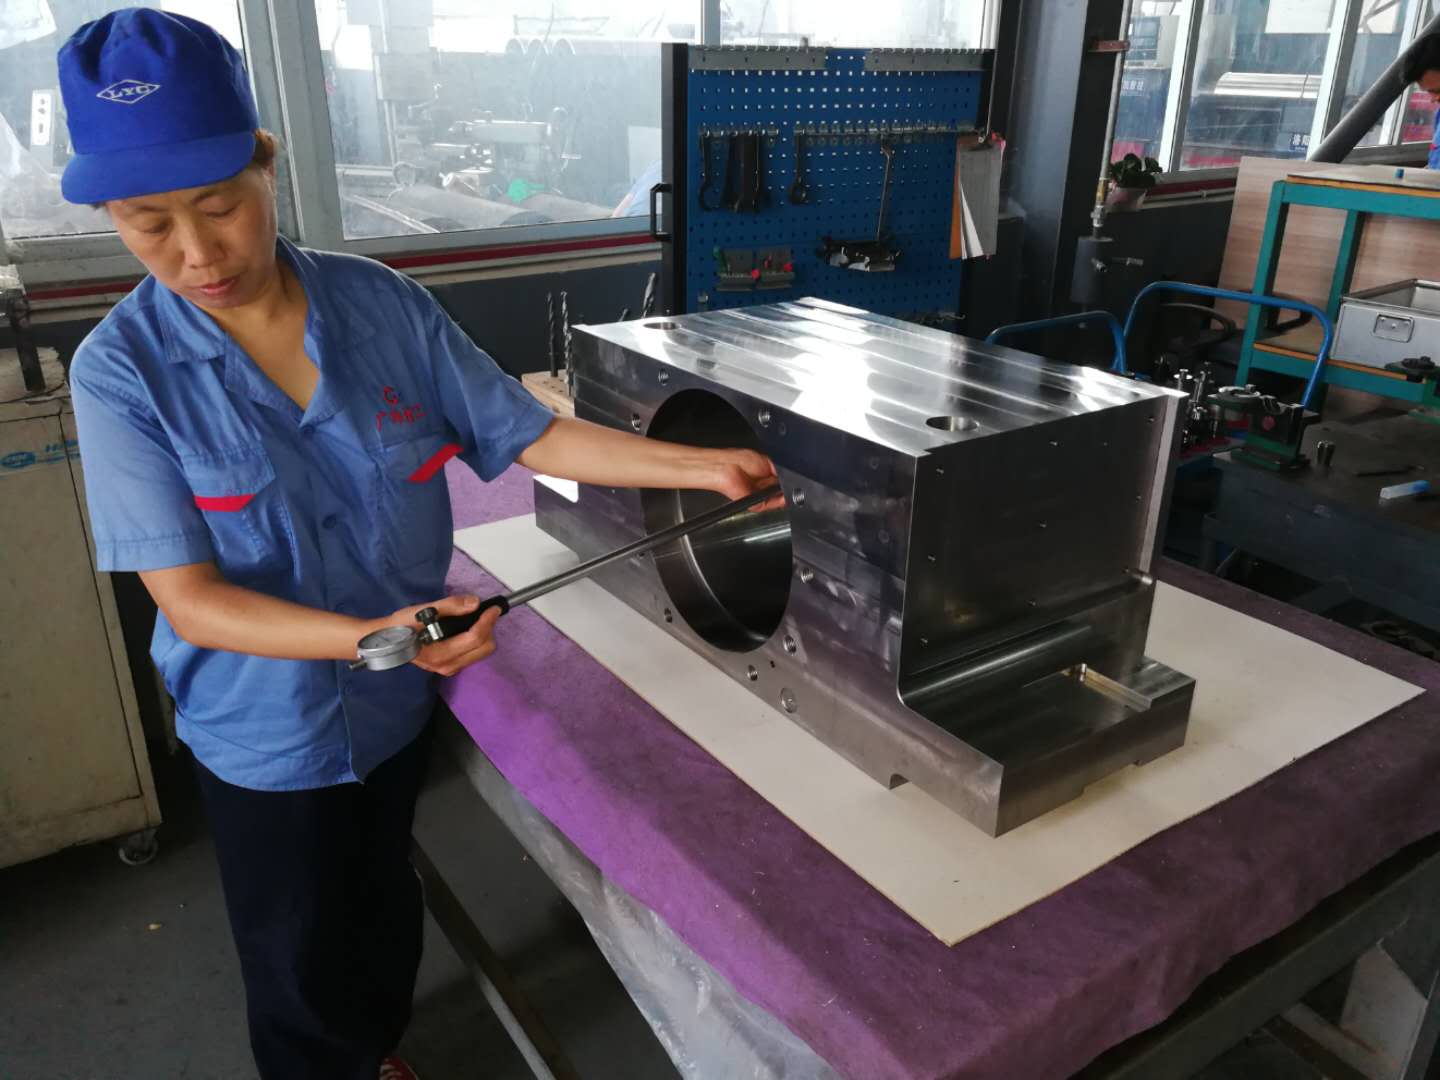
A precisão dimensional é um dos principais requisitos de fabricação para obloco de rolamento do rolo de trabalhoAs interfaces críticas de rolamento e montagem são inspecionadas de acordo com os níveis de tolerância especificados.
Tolerâncias dimensionais críticas
| Recurso | Especificação | Método de inspeção |
|---|---|---|
| furo de rolamento | Φ200–400 mm, IT4 | Medidor eletrônico de plugues + testador de circularidade |
| Superfície de instalação do cilindro hidráulico | Planicidade de 0,01 mm | Plano óptico |
| furo do pino de posicionamento | H6 | Máquina de Medição por Coordenadas |
| cilindricidade do furo do rolamento | ≤0,003 mm | Inspeção dimensional de precisão |
| Verticalidade da superfície de instalação | ≤0,005 mm/100 mm | Inspeção dimensional de precisão |
O furo do rolamento é uma interface crítica entre orolo de trabalhoConjunto de rolamentos e estrutura de suporte. Requisito de cilindricidade de≤0,003 mmé especificado para manter a condição geométrica necessária.
A superfície de instalação do cilindro hidráulico deve apresentar um requisito de planicidade.0,01 mm, enquanto os furos para os pinos de posicionamento são fabricados com tolerância H6.
A verticalidade de cada superfície de instalação é controlada para≤0,005 mm/100 mmEsses controles ajudam a manter a relação de instalação do componente dentro dolaminador a frio.
Sistema de Lubrificação
Obloco de rolamento do rolo de trabalhoUtiliza um sistema de lubrificação óleo-ar para o fornecimento controlado de lubrificante à área de operação relacionada aos rolamentos.
Lubrificação óleo-ar
Lubrificante:Óleo éster sintético ISO VG 68 contendo aditivo MoS₂
| Parâmetro | Especificação |
|---|---|
| Volume de óleo | 0,05 ml/vez |
| Pressão do ar | 0,4–0,6 MPa |
| Freqüência | 2–5 Hz |
| Ajuste | Ajuste automático de acordo com a velocidade de rolamento. |
O sistema óleo-ar proporciona lubrificação controlada durante a operação contínua. A frequência de lubrificação pode ser ajustada automaticamente de acordo com a velocidade de laminação, ajudando a manter uma condição de lubrificação adequada em condições de produção variáveis.
Para o conjunto do lado operacional, a lubrificação estável contribui para o funcionamento confiável da interface do rolamento e atende aos requisitos de trabalho contínuo dolaminador a frio.
Aplicação em laminadores a frio
O lado operacionalbloco de rolamento do rolo de trabalhoÉ projetado para equipamentos de laminação a frio utilizados na produção de aço inoxidável, aço silício e tiras ultrafinas.
Six-High UC-MILL
O componente pode ser aplicado em configurações UC-MILL de seis cilindros para laminação de aço inoxidável e aço silício.
Espessura de laminação especificada:
0,1–2,0 mm
O arranjo de suporte do lado operacional fornece a interface necessária para o posicionamento do cilindro de trabalho e a instalação do rolamento neste tipo de equipamento.laminador a frio.
Laminador Sendzimir de Vinte Alturas
O componente também pode ser usado em aplicações de laminadores Sendzimir de vinte cilindros envolvendo tiras ultrafinas.
Espessura de laminação especificada:
0,02–0,2 mm
Os requisitos de precisão da produção de tiras ultrafinas conferem particular importância ao alinhamento dos mancais, à estabilidade dimensional, ao controle de vibração e ao posicionamento preciso do material.rolo de trabalho.
Controle de qualidade
A GW Precision aplica controle de qualidade baseado em processos em toda a fabricação dosbloco de rolamento do rolo de trabalho, incluindo preparação de materiais, tratamento térmico, usinagem CNC, inspeção de precisão, limpeza e entrega final.
As dimensões críticas são inspecionadas utilizando equipamentos de medição apropriados, incluindo medidores eletrônicos, equipamentos de inspeção de circularidade, inspeção óptica de planicidade e máquinas de medição por coordenadas.
É dada especial atenção aos furos de rolamento, furos de posicionamento, superfícies de montagem, tolerâncias geométricas e outras interfaces funcionais.
O concluídobloco de rolamento do laminadorA peça é limpa e rebarbada antes da inspeção final. A documentação da inspeção é preparada de acordo com os requisitos contratuais e de produção aplicáveis.
Por meio de seleção controlada de materiais, tratamento térmico, usinagem de precisão, inspeção dimensional, projeto de lubrificação e configuração de vedação, a GW Precision fornece componentes de suporte de rolamentos para o lado operacional em aplicações exigentes.laminador a frioaplicações.
E-MAIL:guangwei@gwspool.com