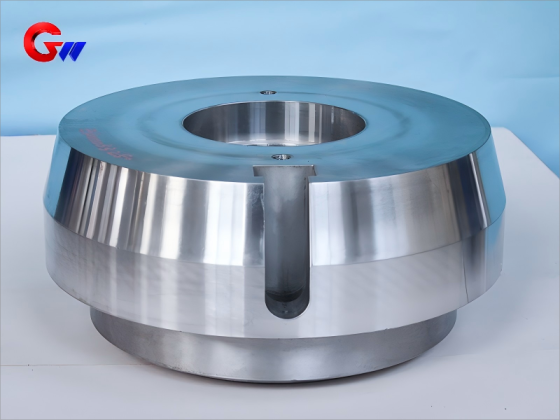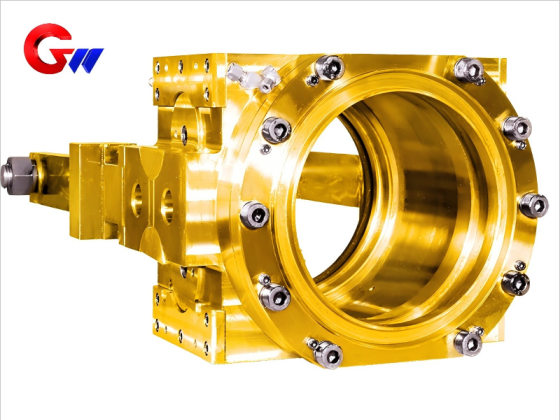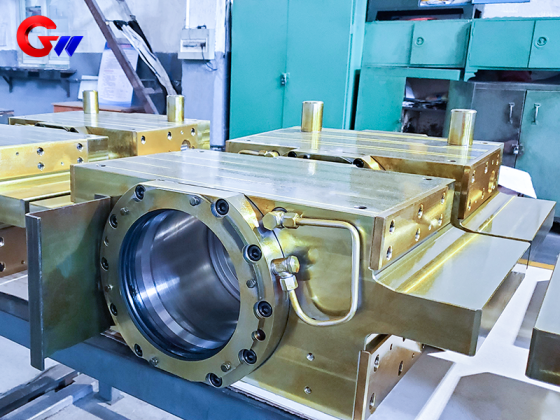
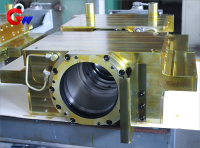
Laminador a frio do lado de operação do bloco de rolamentos de rolos intermediários
Material e tratamento térmico do bloco de rolamentos intermediários no lado operacional do laminador a frio
Material do corpo do bloco do rolamento de rolos intermediário do lado de operação:
Ferro fundido de alta resistência (HT300/HT350) ou aço fundido (ZG310-570), com resistência à tração ≥500 MPa.
Forro resistente ao desgaste:
Bronze (ZCuAl10Fe3) ou material compósito polimérico, como o PTFE modificado.
Tratamento térmico:
As peças fundidas requerem tratamento de envelhecimento para eliminar a tensão interna e o endurecimento por alta frequência das superfícies de contato críticas, com uma dureza típica de HRC 45-50.
Marca: GW Precision
Origem do produto: Liaoyang
Prazo de entrega: Estipulação contratual
- GW Precision
- China, Luo Yang
- Estipulação contratual
- em formação
Laminador a frio do lado operacional do bloco de rolamentos de rolos intermediários
Dimensões e tolerâncias do bloco de rolamento de rolos intermediário do lado de operação
Furos de instalação do rolamento:
Os furos de instalação dos rolamentos são usinados com precisão de acordo com o tipo de rolamento e os requisitos do laminador. Para rolamentos como os de rolos cônicos de quatro carreiras da série TQO, a tolerância de ajuste aplicável é tipicamente H6 para o furo interno ou js6 para o diâmetro externo, sujeita às especificações do fabricante do rolamento e ao projeto de montagem real.
Rugosidade da superfície:
A rugosidade Ra da superfície de contato do rolamento é ≤ 0,8 μm, enquanto a rugosidade Ra da superfície sem contato é ≤ 3,2 μm. A rugosidade superficial controlada contribui para um encaixe estável do rolamento e uma condição de contato confiável.
Precisão de posicionamento:
A circularidade do furo do rolamento é ≤ 0,008 mm e a coaxialidade é ≤ 0,015 mm/500 mm. A folga de ajuste com o pescoço do rolo é de 0,05 a 0,10 mm, considerando a expansão térmica e as condições reais de operação.
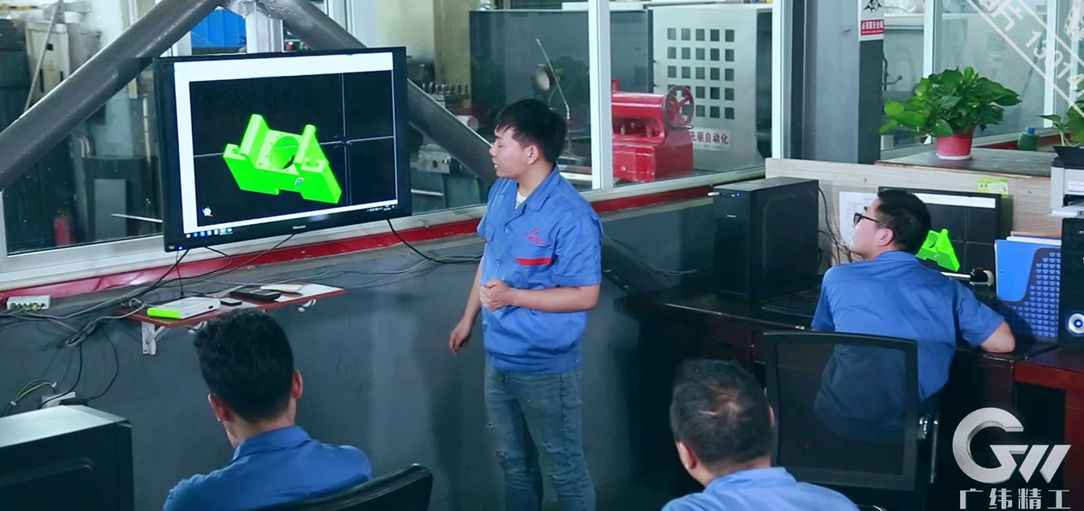
Programação de Usinagem CNC
Os programas de usinagem CNC são verificados por meio de simulação em computador antes da produção. Os percursos da ferramenta e as sequências de usinagem são otimizados para melhorar a precisão dimensional, reduzir movimentos desnecessários da ferramenta e manter uma qualidade de usinagem consistente. Um planejamento de processo adequado também contribui para a produção de superfícies usinadas limpas e uniformes no bloco do rolamento.
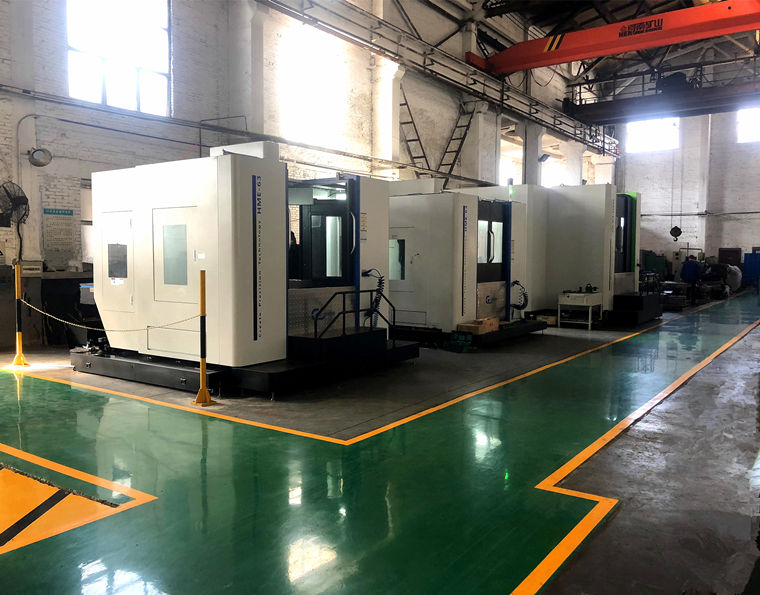
Equipamentos de processamento de alta precisão
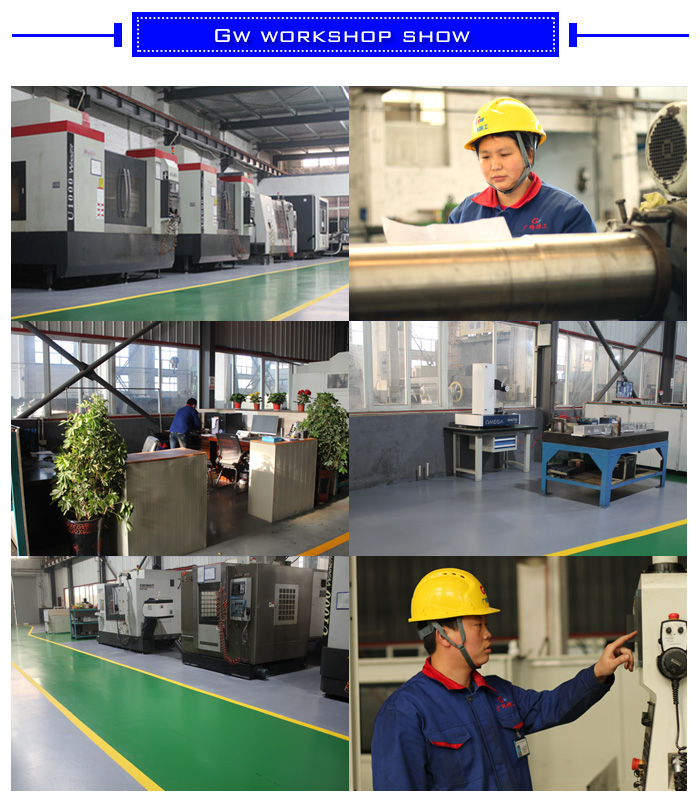
Centros de usinagem horizontais CNC, centros de usinagem verticais CNC, centros de usinagem de cinco eixos e outros equipamentos de alta precisão são selecionados de acordo com o tamanho e a complexidade estrutural do bloco de rolamento intermediário do lado de operação. Essas máquinas fornecem a precisão de posicionamento e a capacidade de usinagem necessárias para furos de rolamento de grandes dimensões, superfícies de montagem, furos para parafusos e características estruturais complexas.
Processo de fabricação e montagem
Os furos para os mancais são usinados em máquinas de mandrilamento e fresamento CNC com precisão de nível IT6, quando especificado. O brunimento ou a retificação podem ser usados para o acabamento final, a fim de atingir a precisão dimensional e a qualidade superficial necessárias. O erro posicional dos furos críticos para os parafusos é ≤ 0,05 mm para garantir a conexão precisa com a estrutura do laminador.
Requisitos de montagem:
A pré-carga do rolamento é ajustada de acordo com as especificações do fabricante do rolamento e o projeto real do laminador. Para configurações de rolamentos aplicáveis, a pré-carga axial pode ser especificada entre 8 e 12 kN. Porcas hidráulicas podem ser usadas durante a instalação para fornecer força de montagem controlada e evitar cargas de impacto no rolamento, no pescoço do cilindro e no bloco de apoio.
Controle de Processo de Qualidade
O controle de qualidade é implementado em todo o processo de fabricação, desde a preparação da peça bruta e detecção de defeitos até o tratamento térmico, usinagem CNC, acabamento e inspeção final. Cada processo é inspecionado e aprovado antes que a peça siga para a próxima etapa de fabricação.
Inspeção e Testes
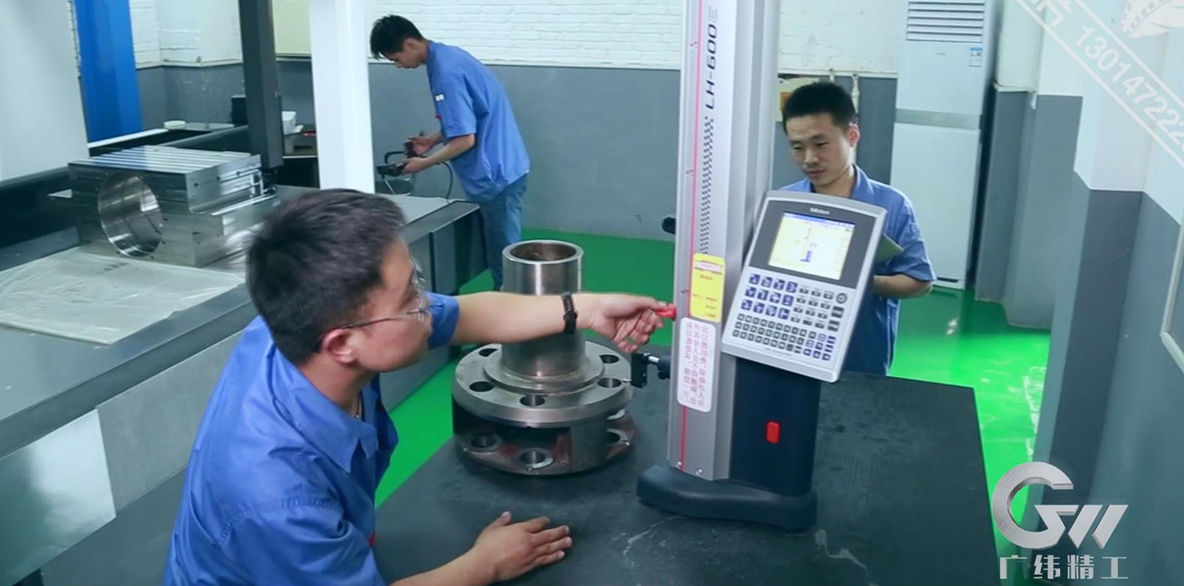
Procedimentos rigorosos de inspeção e teste são utilizados para verificar a qualidade de cada bloco de rolamento intermediário do lado operacional. A documentação de qualidade pode incluir análise de composição química, registros de tratamento térmico, relatórios de detecção de falhas, inspeção de tolerância dimensional e inspeção de tolerância geométrica. Máquinas de medição por coordenadas e outros instrumentos de inspeção de precisão são utilizados para verificar dimensões críticas de usinagem, geometria do furo, posições dos furos e tolerâncias de forma e posição. Todos os registros de inspeção são mantidos para total rastreabilidade da fabricação.
Lubrificação e Vedação do Bloco de Rolamentos de Rolos Intermediários
Sistema de lubrificação:
O rolamento de rolos intermediário pode utilizar lubrificação com óleo concentrado de baixa viscosidade, com pressão de 0,3 a 0,5 MPa e vazão de 30 a 50 L/min, ou lubrificação óleo-ar com vazão de aproximadamente 5 a 10 gotas/min, de acordo com os requisitos do equipamento e do rolamento. A viscosidade recomendada do óleo lubrificante é ISO VG 68-100 a 40 °C, considerando a velocidade de operação, a carga, a temperatura e o sistema de lubrificação do rolamento.
Projeto de vedação:
Uma estrutura de vedação combinada, composta por uma vedação labiríntica e uma vedação labial reforçada por mola, pode ser utilizada para reduzir a entrada de água, poeira, fluido de corte e partículas metálicas. O requisito de limpeza aplicável pode ser especificado conforme a norma ISO 4406 18/16/13. Os materiais de vedação incluem borracha fluorada resistente a altas temperaturas (FKM) ou poliuretano (PU), selecionados de acordo com a temperatura de operação, o lubrificante, o fluido de corte e as condições de desgaste.