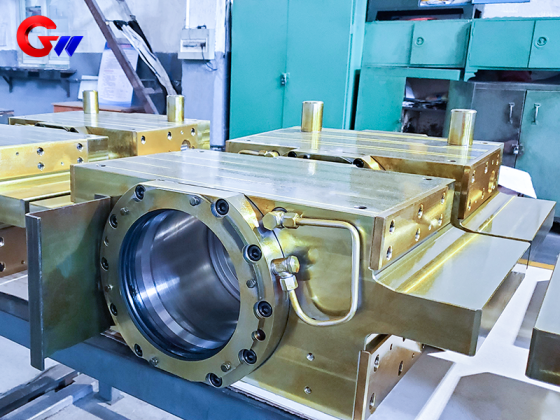


Laminador a Quente do Bloco de Rolamentos de Rolos Intermediários do Lado de Acionamento
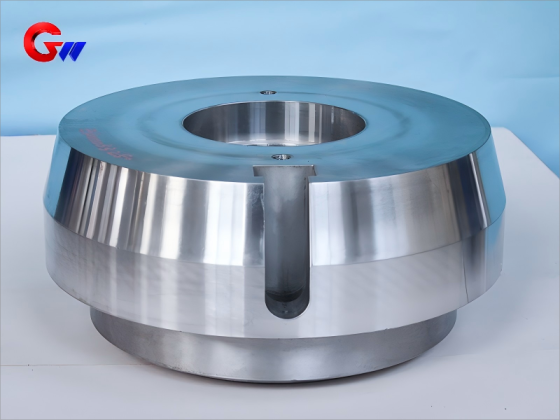
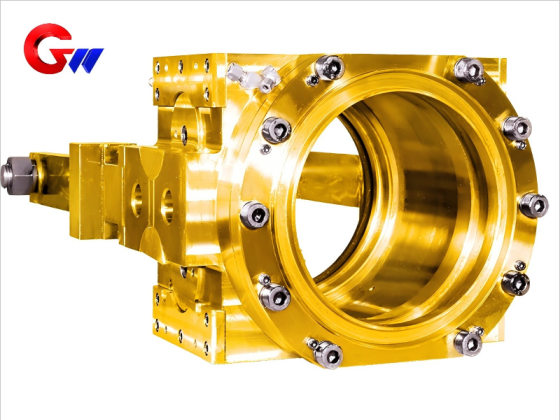
O bloco de apoio do cilindro intermediário do lado de acionamento do laminador a quente é um componente de suporte de precisão utilizado para apoiar e posicionar o cilindro intermediário no lado de acionamento de um laminador a quente. Ele suporta as cargas de laminação e as transfere para a estrutura do laminador, além de suportar a transmissão de torque através do sistema de cilindros do lado de acionamento. O bloco de apoio pode ser fabricado de acordo com a configuração do laminador, as dimensões dos cilindros, os requisitos de material e as especificações técnicas do cliente.
Tipo de produto: Bloco de rolamento intermediário do lado da transmissão
Aplicação: Laminador a Quente
Material: Aço fundido ou aço forjado, conforme os requisitos da aplicação.
Personalização: Fabricação personalizada padrão e não padrão disponível.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual é de 1000 peças.
- em formação
Laminador a Quente do Bloco de Rolamentos de Rolos Intermediários do Lado de Acionamento
OBloco de apoio do cilindro intermediário do lado de acionamento do laminador a quenteÉ um dos componentes estruturais importantes de um laminador a quente. Sua principal função é suportar e posicionar com precisão o cilindro intermediário no lado de acionamento do laminador, além de suportar as cargas mecânicas geradas durante a laminação e transferi-las para a estrutura do laminador.
Durante a laminação a quente, o bloco de apoio do cilindro intermediário opera sob condições exigentes, envolvendo alta temperatura, água de refrigeração, lubrificante, poeira, cargas repetidas e vibração. A zona de laminação pode atingir aproximadamente 800–1200 °C, enquanto o próprio bloco de apoio é projetado para funcionar como parte do conjunto de suporte dos cilindros em condições contínuas de operação industrial.
O bloco de apoio precisa manter o posicionamento estável do cilindro intermediário e proporcionar uma condição de instalação adequada para o rolamento. O posicionamento preciso ajuda a reduzir a deflexão do cilindro e garante o alinhamento estável do cilindro durante a laminação. Dependendo da configuração do laminador, o componente também pode funcionar com um sistema hidráulico de cilindros de curvatura e suportar forças axiais adicionais.
Suporte, posicionamento e transmissão de energia
A principal função do bloco de rolamento intermediário do lado da transmissão é fornecer um rolamento confiável.suporte e posicionamentopara o cilindro intermediário. As forças de laminação são transferidas através do conjunto de cilindro e rolamento para o bloco de rolamento e, em seguida, para a estrutura do laminador.
No lado da transmissão, o bloco de rolamentos também está associado ao sistema de transmissão de potência. Ele pode se conectar ao eixo universal ou à caixa de engrenagens e transmitir o torque do motor através do sistema de acionamento do laminador.
O projeto estrutural precisa, portanto, fornecer suporte suficiente para o rolamento, mantendo o alinhamento necessário entre o rolo, o rolamento e os componentes do lado da transmissão.
Lubrificação, Vedação e Refrigeração
A lubrificação e a vedação são importantes para o funcionamento confiável de um conjunto de rolamentos de laminador. As informações do produto fornecidas incluem um sistema de lubrificação óleo-ar projetado para auxiliar na lubrificação do rolamento e ajudar a evitar a entrada de água de refrigeração e incrustações de óxido na área do rolamento.
O bloco de rolamentos também pode incorporar ou funcionar com um sistema de refrigeração interno. A circulação de água ou ar pode ser utilizada quando necessário para ajudar a controlar a temperatura do rolamento e reduzir o aumento excessivo da temperatura durante a operação contínua.
A lubrificação, vedação e refrigeração adequadas ajudam a proteger o rolamento e as superfícies de contato no ambiente de laminação a quente. Essas funções são particularmente importantes quando há presença simultânea de água de refrigeração, incrustações, lubrificante e altas temperaturas de operação.
Seleção de Materiais
As informações sobre o material fornecido incluem:Aço fundido ZG35CrMo e ZG42CrMoPara aplicações que exigem um equilíbrio entre resistência e facilidade de processamento por fundição.
Para aplicações de carga ultra-alta,Aço forjado 34CrNiMo6Também é mencionada como uma opção, proporcionando maior resistência à fadiga em condições operacionais exigentes.
A seleção final do material depende da configuração do laminador, da estrutura do bloco de apoio, das condições de carga, dos requisitos de fabricação e das especificações técnicas do cliente. Portanto, a seleção do material é determinada de acordo com o produto real, em vez de aplicar um único tipo de material a todos os blocos de apoio.
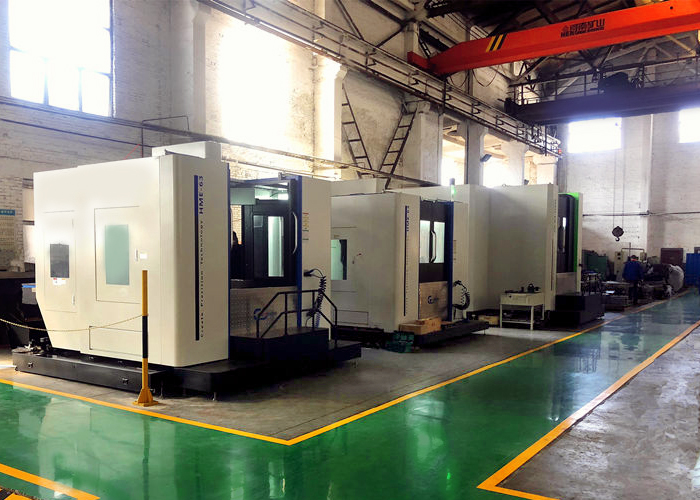
Processo de fabricação
A GW Precision desenvolveu um processo de usinagem consolidado para blocos de rolamentos de laminadores, fruto de sua longa experiência em fabricação. O processo produtivo combina usinagem vertical, mandrilamento horizontal, planejamento de processo assistido por computador e inspeção em etapas.
Duranteusinagem verticalInicialmente, o componente é processado de acordo com a geometria do desenho. Uma sobremedida de usinagem é reservada nas superfícies relevantes, e as áreas usinadas são limpas e rebarbadas para inspeção. A primeira peça é inspecionada antes da continuação do processo de produção.
Duranteperfuração horizontalAs sobremedidas de usinagem são reservadas para as superfícies e ranhuras relevantes. Os dados de processo de referência incluem uma sobremedida de aproximadamente 1,5 a 2 mm para superfícies e ranhuras selecionadas, enquanto a usinagem de furos pode reter uma sobremedida de aproximadamente 3 a 4 mm antes da usinagem final. Esses valores são referências de processo e são ajustados de acordo com o desenho e os requisitos de usinagem reais.
Após a usinagem, rebarbas e arestas vivas são removidas para facilitar a inspeção e o processamento subsequente.
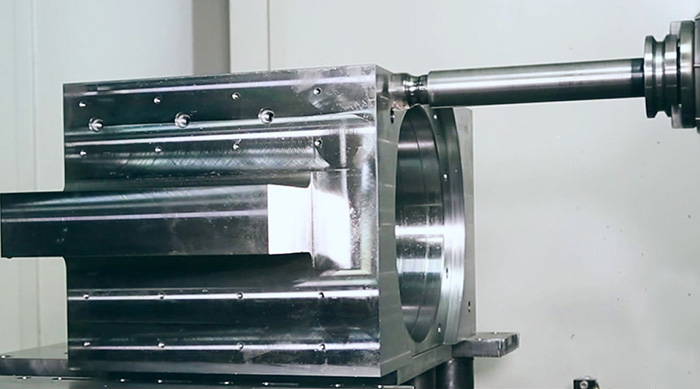
Usinagem CNC e Otimização de Processos
Para blocos de rolamentos de laminadores, blocos de rolos de dobra e outros componentes de precisão, a GW Precision utiliza programação assistida por computador para otimizar os programas de usinagem e organizar o processo de produção.
A sequência de usinagem é planejada de acordo com a estrutura do componente, os requisitos de usinagem e os pontos de inspeção. Isso ajuda a controlar a relação entre as diferentes superfícies usinadas e garante uma precisão dimensional consistente.
A combinação de usinagem vertical, mandrilamento horizontal, otimização de processos e inspeção da primeira peça proporciona uma abordagem de fabricação estruturada para componentes complexos de laminadores.
Controle de qualidade
O controle de qualidade é integrado ao processo de fabricação, em vez de se limitar à inspeção final. A inspeção da primeira peça é realizada após etapas-chave de usinagem, permitindo a verificação do processo antes da continuidade da produção.
Durante a produção, são considerados a inspeção dimensional, o controle da sobremedida de usinagem, a condição da superfície e a remoção de rebarbas e arestas vivas. O processo de usinagem é ajustado de acordo com o desenho técnico e os requisitos reais do produto.
Por meio do desenvolvimento de processos a longo prazo e da otimização contínua de programas de usinagem CNC, a GW Precision estabeleceu um processo de fabricação parabloco de rolamento intermediário do lado da transmissãoe outros componentes de precisão para laminadores.
A combinação da seleção adequada de materiais, usinagem de precisão, planejamento de processos, inspeção, lubrificação e considerações de vedação permite que o bloco de rolamento atenda aos requisitos de diferentes aplicações de laminadores a quente.
A GW Precision pode fabricar produtos padrão e não padrão.blocos de rolamento para laminador a quenteDe acordo com os desenhos do cliente, a configuração do equipamento, os requisitos de materiais e as especificações técnicas.