Manga de aço 35CrMoV personalizada para máquina de laminação a frio
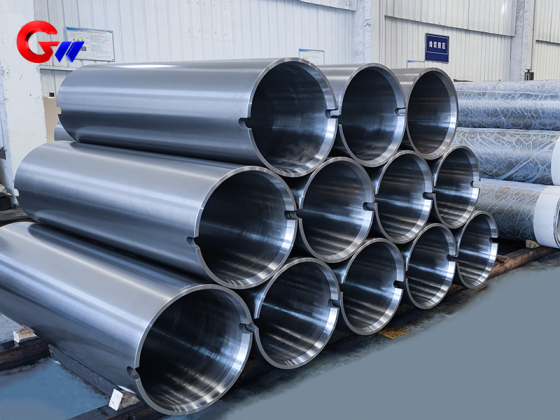
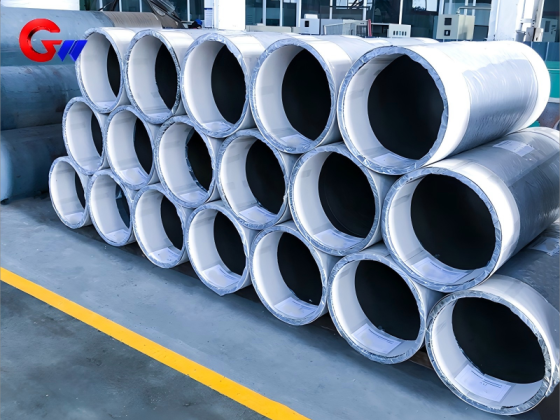
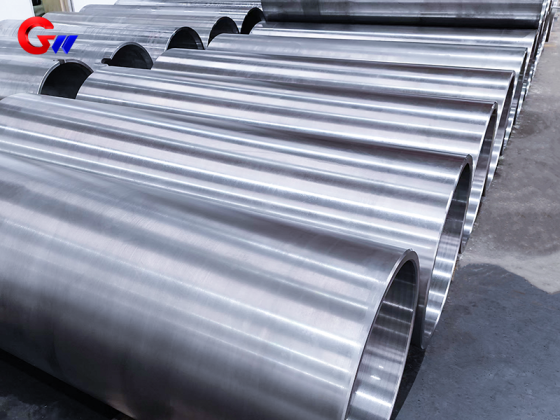
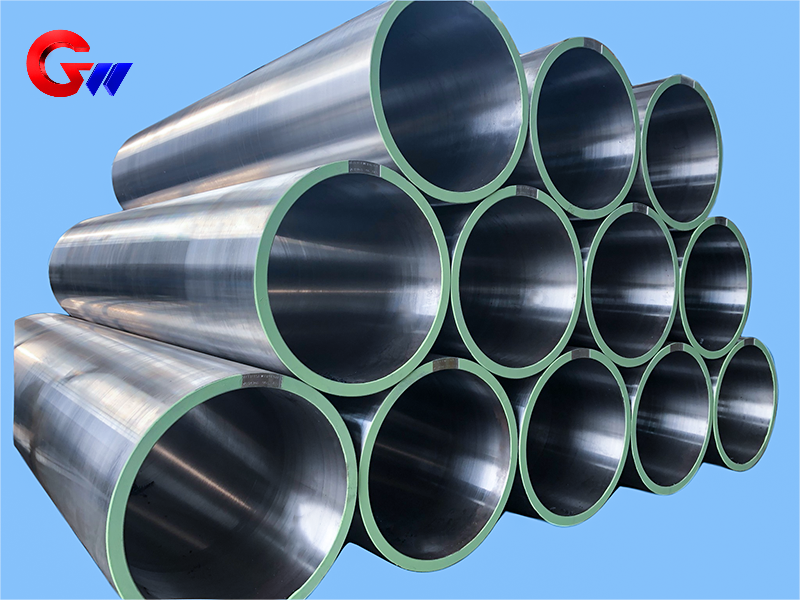
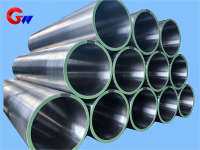
A bucha de aço 35CrMoV para laminadores a frio é um componente personalizado de alta resistência para transmissão de força, suporte de cilindros e posicionamento preciso em equipamentos de laminação a frio. A especificação da bucha é Φ502 × Φ560 × 1700 mm. No estado temperado e revenido, as propriedades mecânicas fornecidas incluem resistência à tração de 900–1100 MPa, limite de escoamento de 750–950 MPa, alongamento ≥12%, energia de impacto ≥50 J à temperatura ambiente, dureza HRC 28–35 e contração seccional ≥45%. A bucha é fabricada por meio de processos de forjamento controlado, usinagem de precisão, tratamento térmico, endurecimento superficial e inspeção.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual do carretel de aço é de 4000 peças.
- em formação
 Manga de aço 35CrMoV personalizada para máquina de laminação a frio
OManga de aço 35CrMoV para laminadores a frioÉ um componente mecânico personalizado projetado para transmissão de força, suporte de rolos, posicionamento e operação estável em equipamentos de laminação a frio. A bucha é fabricada a partir deAço 35CrMoVe possui um tamanho específico deΦ502 × Φ560 × 1700 mm.
Durante a laminação a frio, a camisa é submetida a torque de laminação, força radial de laminação, vibração, impacto, atrito de deslizamento e variações de temperatura. Portanto, suas propriedades materiais, concentricidade, cilindricidade, precisão dimensional, dureza superficial e equilíbrio dinâmico precisam ser controlados de acordo com as exigências do laminador.
Propriedades mecânicas do aço 35CrMoV
Os dados de propriedades mecânicas fornecidos aplicam-se aAço 35CrMoV temperado e revenido., utilizando têmpera seguida de revenido em alta temperatura.
Os valores típicos de desempenho são:
Resistência à tração: 900–1100 MPa, testado de acordo com GB/T 228.1 (ISO 6892)
Limite de escoamento: 750–950 MPa
Alongamento: ≥12%, com um comprimento de referência de 5d, onde d é o diâmetro da amostra
Energia de impacto: ≥50 J à temperatura ambiente, de acordo com GB/T 229 (ISO 148)
Dureza: HRC 28–35na condição temperada e revenida, de acordo com GB/T 230.1
Retração seccional: ≥45%
Essas propriedades proporcionam uma combinação de resistência, tenacidade e resistência à deformação para uma camisa de aço que opera sob cargas mecânicas repetidas em equipamentos de laminação a frio.
Comparação de Materiais
Em comparação com outros aços-liga Cr-Mo usados em aplicações de mangas de aço,35CrMoVProporciona uma combinação equilibrada de força e resistência.
Para referência, a comparação de materiais fornecida apresenta os seguintes valores típicos:
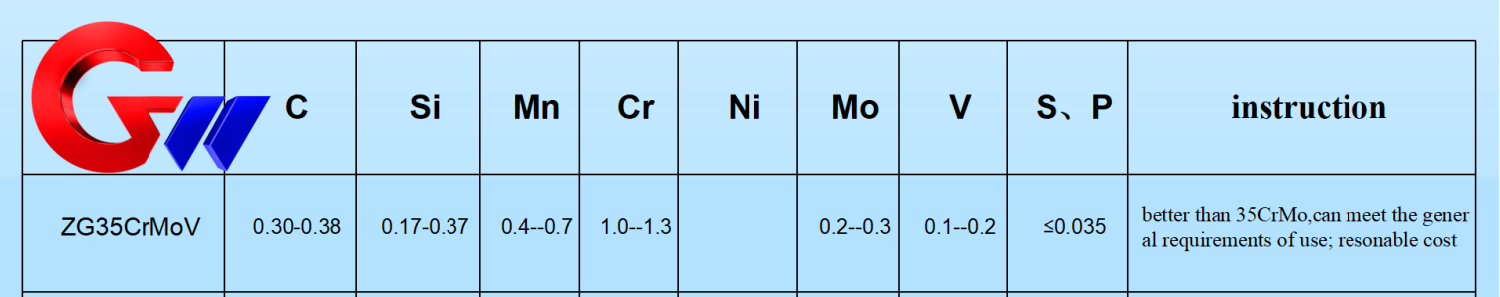
| Material | Teor de carbono | Teor de vanádio | Resistência à tracção | Principais características |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Resistência e tenacidade abrangentes, custo relativamente baixo. |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Maior resistência, mas tenacidade ligeiramente menor. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Alta tenacidade e resistência à fadiga, incluindo níquel. |
A escolha do aço 35CrMoV proporciona um equilíbrio prático entre o desempenho mecânico e o custo de fabricação para camisas de aço personalizadas para laminação a frio.
Função em laminadores a frio
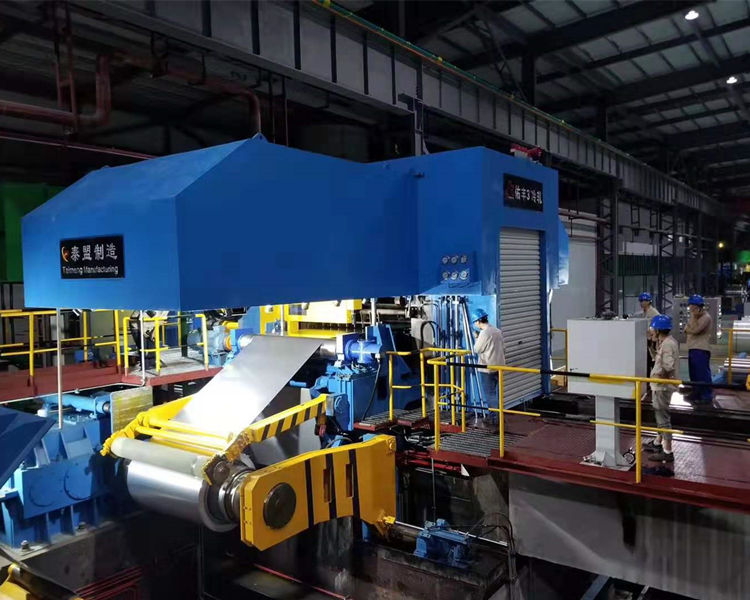
O personalizadomanga de aço 35CrMoVExecuta diversas funções em um laminador a frio.
Primeiro, fornecetransmissão e suporte de forçaA luva conecta o laminador ao eixo de transmissão, transferindo o torque de laminação que pode atingir2000 kN·m ou maise suporta forças de rolamento radial na faixa de aproximadamente500–3000 toneladasDe acordo com os dados da aplicação fornecidos.
Em segundo lugar, a manga proporcionaposicionamento de precisãoA coaxialidade especificada entre o laminador e o sistema de transmissão é≤0,02 mmManter essa relação ajuda a reduzir problemas relacionados ao alinhamento, como desvio da tira e espessura irregular da mesma.
Terceiro, a manga contribui pararesistência à fadiga e amortecimento de vibraçõesOs equipamentos de laminação a frio podem sofrer vibrações e impactos, incluindo forças dinâmicas causadas por mudanças repentinas na vazão. Portanto, a camisa de laminação precisa ter resistência e tenacidade suficientes para suportar cargas repetidas.
Resistência ao desgaste e estabilidade térmica
A superfície de contato entre a bucha de aço e os componentes do rolamento ou do rolo pode sofrer atrito de deslizamento a longo prazo. O requisito técnico fornecido especifica uma dureza superficial deHRC 50–55para que a superfície de contato melhore a resistência ao desgaste.
Os equipamentos de laminação a frio geralmente operam a aproximadamente60–120°CConsiderando as condições de trabalho fornecidas, a bucha precisa manter a precisão dimensional nessas temperaturas e suas características de expansão térmica precisam ser compatíveis com o sistema do laminador.
A combinação da resistência do núcleo com o reforço da superfície permite que a luva de aço atenda a diferentes requisitos entre a estrutura interna do material e a superfície de contato de trabalho.
Forjamento e preparação de blanks
O processo de fabricação começa com a preparação do tarugo. O processo fornecido especifica o uso delingotes de aço ESRpara obter uma condição de material mais limpa, comS e P controlados para ≤0,015%.
O espaço em branco é formado através deforjamento multidirecional a 1100–850°C, com uma taxa de forjamento de≥4Este processo de forjamento tem como objetivo eliminar defeitos relacionados à fundição e melhorar a estrutura interna do material.
Após a forja, o tarugo é imediatamente normalizado em880 °C × 2 hA normalização é utilizada para refinar a estrutura granular e estabelecer uma condição adequada para usinagem e tratamento térmico subsequentes.
Usinagem de Precisão
Após a forjagem e o tratamento térmico preliminar, a luva de aço passa por usinagem de desbaste e semi-precisão.
Durante o desbaste, o diâmetro externo e as faces das extremidades são processados em torno, deixando uma sobremedida de usinagem de2–3 mmTambém são realizados serviços de furação e rosqueamento, com uma precisão de rosca especificada de6H.
Para o canal de refrigeração interno, utiliza-se perfuração profunda. A especificação fornecida define um diâmetro de furo deΦ15 ±0,2 mme retidão de≤0,1 mm/m.
Em seguida, o furo interno é perfurado paraPrecisão IT7, com cilindricidade controlada para≤0,01 mmEssas operações de usinagem estabelecem a base geométrica para os subsequentes processos de retificação e brunimento de precisão.
Tratamento térmico e reforço de superfície
O principal processo de tratamento térmico para a camisa de aço 35CrMoV étêmpera e revenimento em alta temperatura.
O processo de têmpera especificado é850 °C seguido de resfriamento em óleo, seguido de têmpera em alta temperatura em550 °C × 4 hA dureza resultante é especificada emHRC 28–32, mantendo ao mesmo tempo a resistência necessária do núcleo.
Para a superfície de trabalho,nitretação iônicapode ser aplicado. A dureza superficial especificada é≥HV900, com uma profundidade de camada nitretada de0,3–0,5 mmDe acordo com os dados fornecidos, este tratamento pode aumentar a resistência ao desgaste em aproximadamente [inserir valor aqui].cinco vezes.
Alternativamente,extinção de laserPode ser usado para fortalecer seletivamente a superfície de contato. A dureza especificada após o resfriamento a laser éHRC 55–60, com deformação controlada para<0,03 mm.
Retificação e Inspeção de Precisão
Após tratamento térmico e reforço superficial, a luva de aço passa por usinagem de precisão.Retificadora cilíndrica CNCÉ utilizado para retificação de precisão, com tolerância dimensional controlada para±0,005 mme rugosidade superficial deRa ≤0,4 μm.
O furo interno é posteriormente processado por brunimento, com a circularidade controlada para≤0,005 mm.
A inspeção incluitestes ultrassônicosde acordo com o fornecidoEN 10228-3padrão, sem defeitos maiores queΦ1 mmA tensão residual também pode ser inspecionada usando ométodo de difração de raios X, com a camada de tensão compressiva especificada atingindo≥0,2 mm.
Esses procedimentos de inspeção proporcionam um controle adicional da qualidade interna do material, da precisão da usinagem e da tensão residual da luva de aço acabada.
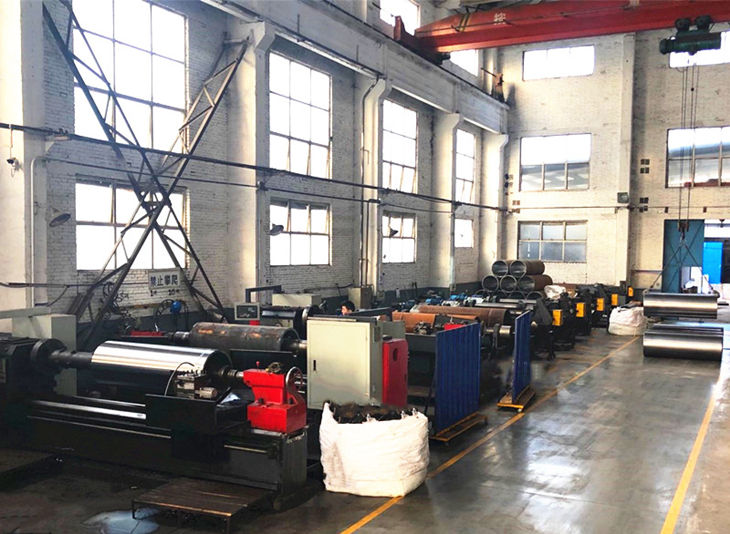
Equipamento dedicado para perfuração de furos
A GW Precision Technology utiliza ummáquina de perfuração de furos dedicada, desenvolvida independentementepara processamento de mangas de aço. O equipamento foi pesquisado e desenvolvido pela empresa e obteve umpatente nacional.
A máquina foi projetada com boa rigidez, uma estrutura de usinagem com sistema de fixação sem retorno e alta precisão de usinagem. Através da melhoria contínua dos equipamentos e do processo de fabricação, a GW Precision Technology desenvolveu um sistema de processamento integrado para controlar a usinagem.concentricidade, cilindricidade, simetria e equilíbrio dinâmicode mangas de aço 35CrMoV.
As tolerâncias dimensionais específicas e os requisitos de precisão geométrica são controlados de acordo com as exigências do cliente para a camisa de aço. Isso permite que o processo de fabricação seja adaptado a diferentes configurações de laminadores a frio e especificações técnicas.
Manga de aço personalizada para laminador a frio
Omanga de aço 35CrMoVÉ fabricado de acordo com os requisitos técnicos do laminador a frio do cliente. Suas dimensões especificadas sãoΦ502 × Φ560 × 1700 mm, com propriedades mecânicas controladas, precisão de usinagem, desempenho de superfície e requisitos de inspeção.
A rota de fabricação integraPreparação de lingotes de aço ESR, forjamento multidirecional, normalização, usinagem de desbaste, furação profunda, mandrilamento de furos internos, têmpera e revenido, endurecimento superficial, retificação de precisão, brunimento e inspeção final..
Este processo integrado tem como objetivo fornecer uma camisa de aço personalizada com a combinação necessária de resistência, tenacidade, resistência ao desgaste, precisão dimensional e precisão geométrica para aplicações em laminadores a frio.