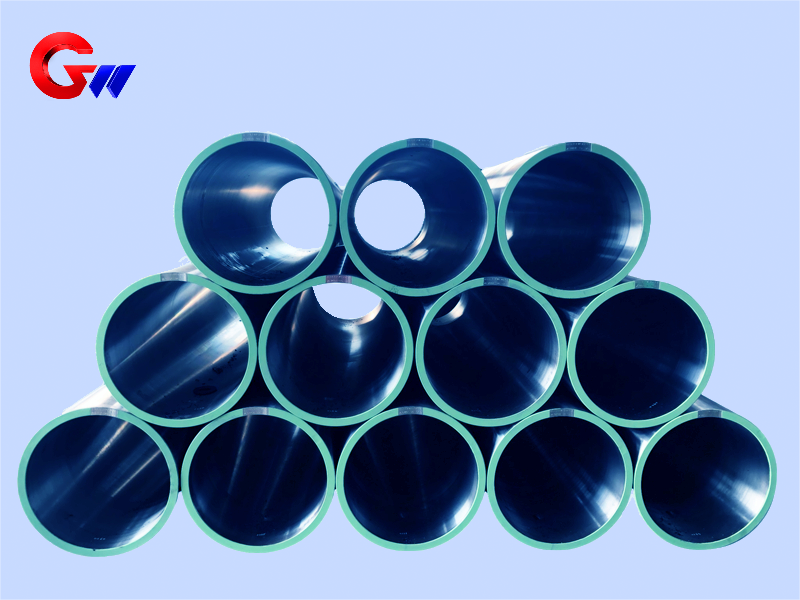
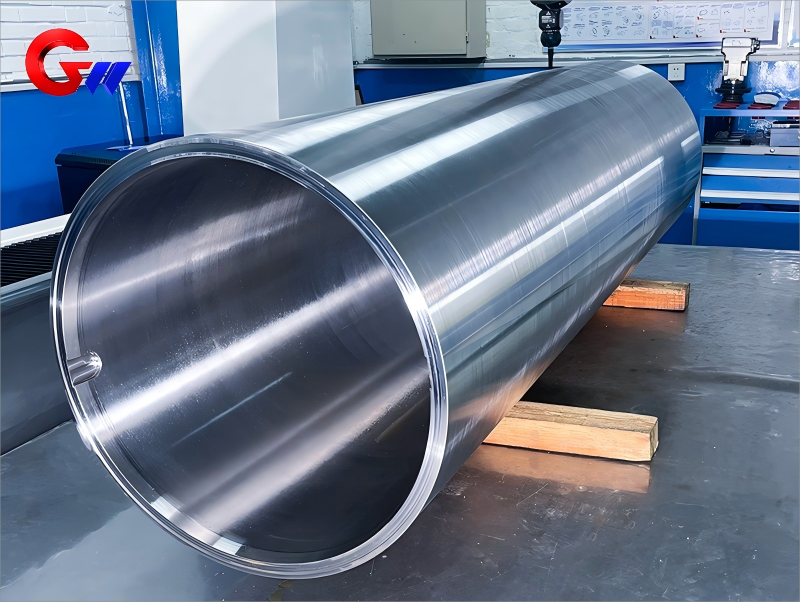
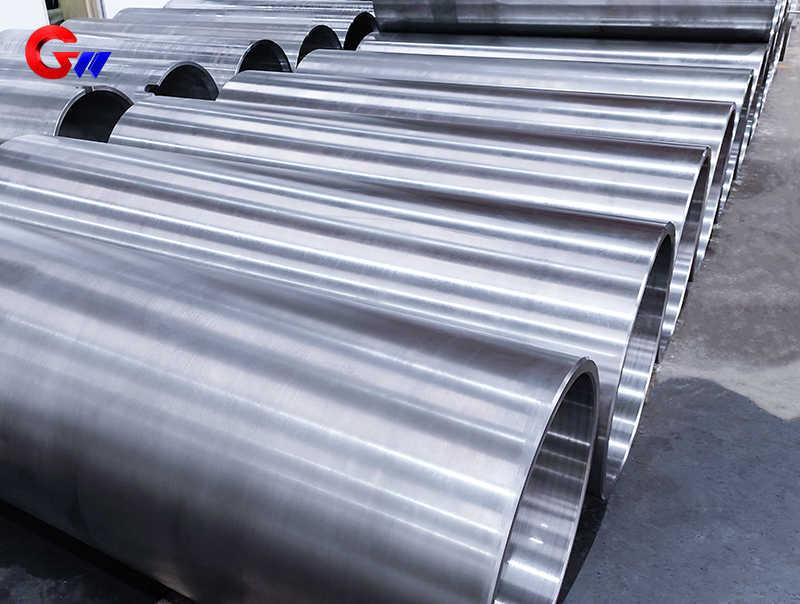
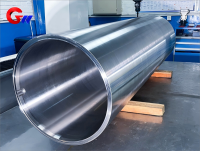
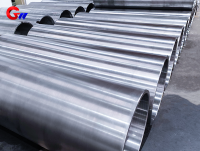
Bobina de aço 35CrMoV personalizada para máquina de laminação a frio
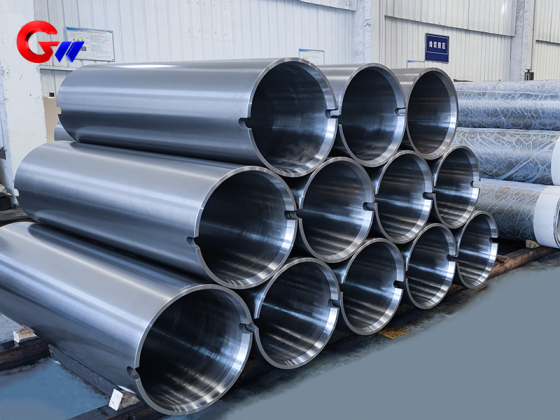
O carretel de aço 35CrMoV personalizado para laminadores a frio é fabricado com aço estrutural de liga de alta resistência e tenacidade. Após têmpera e revenido em alta temperatura, o 35CrMoV oferece uma combinação equilibrada de resistência, tenacidade, resistência à fadiga e desempenho em altas temperaturas, tornando-o adequado para componentes rotativos de alta carga e alta precisão usados em laminadores a frio.
A GW Precision fabrica bobinas de aço 35CrMoV de acordo com os desenhos do cliente, a configuração do equipamento, os requisitos dimensionais, as tolerâncias de usinagem, os requisitos de tratamento térmico e os padrões de inspeção.
Tipo de produto: Carretel personalizado em aço 35CrMoV
Material: 35CrMoV
Especificações: 665 × 605 × 2000 mm
Aplicação: Laminador a frio
Tratamento térmico: têmpera e revenido em alta temperatura
Usinagem: Mandrilamento de Precisão, Brunimento e Retificação
Equilíbrio dinâmico: nível G2.5, ISO 1940
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual do carretel de aço é de 4000 peças.
- em formação
Bobina de aço 35CrMoV personalizada para máquina de laminação a frio
O carretel de aço 35CrMoV personalizado da GW Precision foi projetado para aplicações de alta carga e alta precisão em equipamentos de laminação a frio. O carretel de aço é fabricado de acordo com os desenhos técnicos do cliente e os requisitos reais do laminador. A especificação do produto fornecido é de 665 × 605 × 2000 mm, mas outras dimensões podem ser personalizadas de acordo com a configuração do equipamento e os requisitos da aplicação.
O aço 35CrMoV é um aço estrutural de liga de alta resistência e tenacidade. Seu sistema de liga cromo-molibdênio-vanádio proporciona boa temperabilidade, resistência à fadiga e resistência a altas temperaturas. O material é adequado para componentes expostos a cargas mecânicas repetidas e rotação contínua ou em alta velocidade. O teor controlado de enxofre e fósforo também ajuda a reduzir a fragilidade térmica e a melhorar a resistência ao impacto.
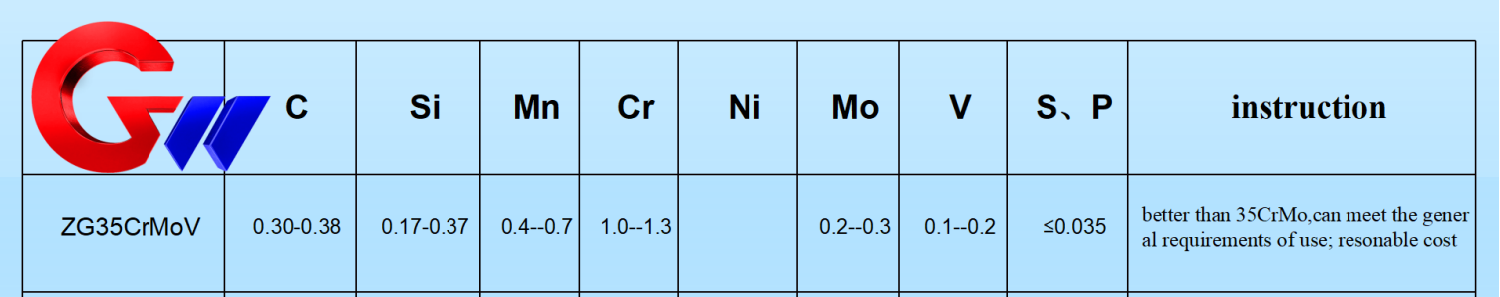
De acordo com os dados fornecidos, a composição química típica do 35CrMoV inclui C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% e V 0,10–0,20%, com a relação S/P controlada para ≤0,015%. Esses elementos de liga fornecem a base do material para a resistência, tenacidade, temperabilidade e resistência à fadiga necessárias sob condições operacionais exigentes.
Propriedades mecânicas do 35CrMoV
As propriedades mecânicas do material do carretel de aço são avaliadas após têmpera e revenido em alta temperatura. A resistência à tração típica é de 900–1100 MPa, enquanto a resistência ao escoamento é de 750–950 MPa. O alongamento é ≥12% com base em um comprimento de referência de 5d, onde d representa o diâmetro do corpo de prova. A energia de impacto é ≥50 J à temperatura ambiente, a dureza é HRC 28–35 na condição temperada e revenida, e a taxa de contração seccional é ≥45%.
As normas de ensaio relevantes fornecidas para essas propriedades incluem GB/T 228.1 (ISO 6892) para ensaio de tração, GB/T 229 (ISO 148) para ensaio de impacto e GB/T 230.1 para ensaio de dureza.
Para aplicações com carga dinâmica, os dados técnicos fornecidos indicam um limite de fadiga de aproximadamente 450–500 MPa para 10⁶ ciclos, utilizando um corpo de prova liso. Esse desempenho em fadiga torna o material adequado para componentes que sofrem carregamentos repetidos durante a operação de laminação. O desempenho real depende da condição do material, do tratamento térmico, da geometria, da condição da superfície e do ambiente operacional.
Tratamento térmico e desempenho em altas temperaturas
O tratamento térmico é uma parte importante da fabricação do carretel de aço 35CrMoV. O processo de têmpera utiliza aquecimento a aproximadamente 850–880 °C, seguido de resfriamento em óleo, para obter a estrutura martensítica desejada. Após a têmpera, realiza-se o revenido em alta temperatura, a aproximadamente 550–650 °C.
A temperatura de revenido pode ser ajustada de acordo com a resistência e tenacidade necessárias. Em geral, o aumento da temperatura de revenido reduz a resistência, mas aumenta a tenacidade. Portanto, a condição final do tratamento térmico precisa ser selecionada de acordo com os requisitos de desempenho mecânico do carretel de aço e sua aplicação pretendida no laminador a frio.
Após têmpera e revenido adequados, o aço 35CrMoV mantém resistência estável abaixo de aproximadamente 400 °C e suporta exposição de curto prazo a cerca de 500 °C sob condições específicas. O molibdênio contribui para a resistência em altas temperaturas e para a resistência à fluência, enquanto o sistema de liga Cr-Mo-V reforça o desempenho mecânico geral do material.
Requisitos de usinagem de precisão
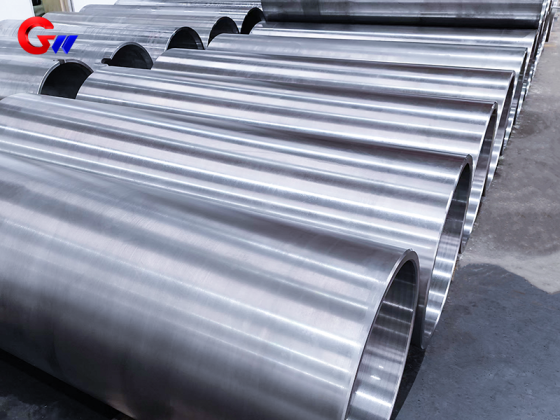
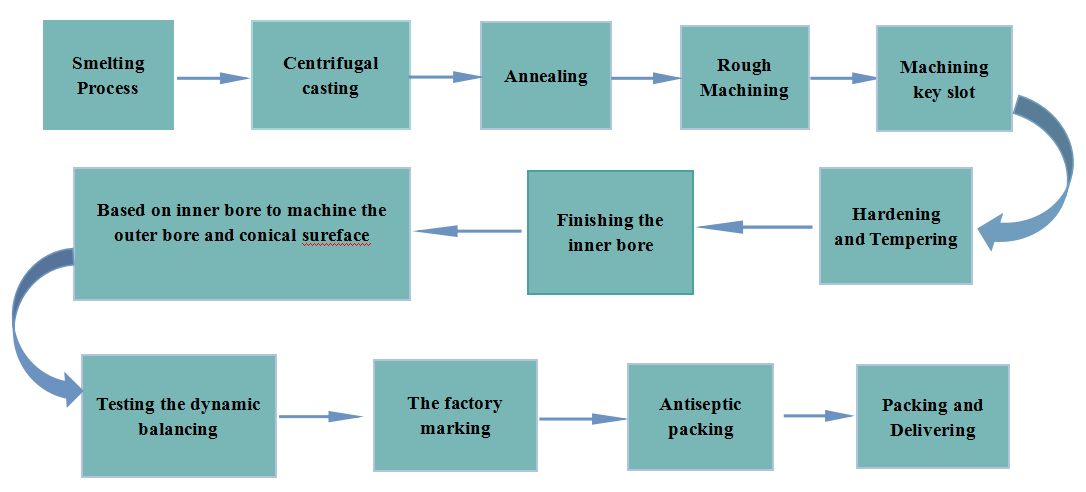
O carretel de aço 35CrMoV requer usinagem de precisão após o tratamento térmico. O furo interno, o diâmetro externo, as superfícies cilíndricas e as superfícies de contato do rolamento devem atender aos requisitos dimensionais e geométricos especificados para o produto.
O furo interno é controlado para a classe IT6, com um requisito de ajuste H6 e rugosidade superficial de Ra ≤ 0,8 μm. O diâmetro externo é controlado para a classe IT7, com um requisito de ajuste h7 e rugosidade superficial de Ra ≤ 1,6 μm. A cilindricidade é controlada para ≤ 0,01 mm/100 mm, enquanto a coaxialidade da superfície de acoplamento do rolamento é controlada para ≤ 0,02 mm.
O mandrilamento e o brunimento de precisão são utilizados para atingir a precisão dimensional e o acabamento superficial necessários nos furos internos. Para a superfície cilíndrica externa, utiliza-se a retificação cilíndrica para obter a precisão dimensional e a qualidade superficial necessárias, reduzindo o risco de deformação térmica.
Para um carretel de aço rotativo de grandes dimensões, a precisão dimensional e a precisão geométrica precisam ser controladas simultaneamente. A relação entre o furo interno, o diâmetro externo e o eixo de rotação afeta diretamente a montagem final e as condições de rotação. Portanto, a seleção do ponto de referência para usinagem, a sequência de usinagem, os processos de furação, brunimento e retificação precisam ser coordenados para manter a cilindricidade e a coxialidade necessárias.
Testes e inspeções de balanceamento dinâmico
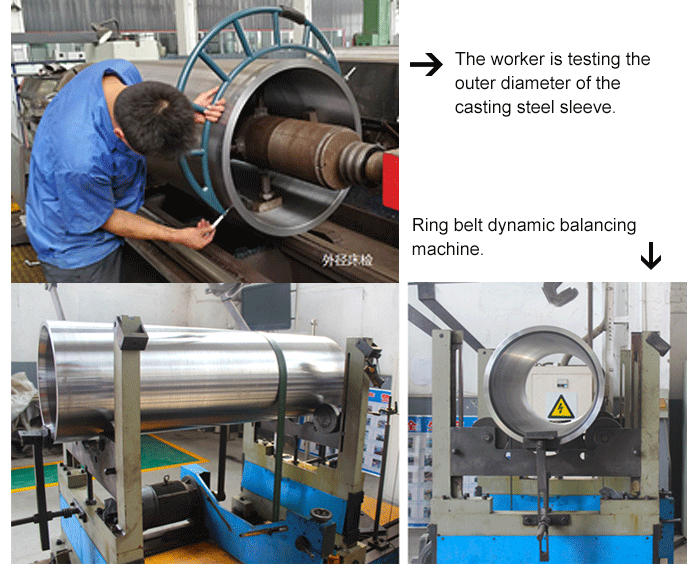
O balanceamento dinâmico é um requisito de qualidade importante para bobinas de aço utilizadas em equipamentos de laminação a frio rotativa. Quando a bobina gira em alta velocidade, a distribuição desigual da massa pode gerar força centrífuga e vibração adicionais. Portanto, o produto acabado requer testes de balanceamento dinâmico, além da inspeção dimensional convencional.
A GW Precision pode utilizar uma máquina de balanceamento dinâmico de anéis e correias para realizar testes de balanceamento dinâmico a 100%. Os requisitos técnicos fornecidos especificam um desbalanceamento residual de até o nível G2.5, de acordo com a norma ISO 1940.
A inspeção de qualidade também inclui testes de propriedades mecânicas após o tratamento térmico e inspeção dimensional convencional. O processo de inspeção abrange as dimensões críticas, a condição da superfície, a precisão geométrica, as propriedades mecânicas do material e a condição de equilíbrio dinâmico do carretel de aço acabado.
Para produtos personalizados, os requisitos de inspeção podem ser confirmados de acordo com os desenhos, especificações técnicas, padrões de qualidade e requisitos de aplicação do cliente. Isso permite que o processo de inspeção final corresponda diretamente ao equipamento real de laminação a frio.
Considerações sobre reparos de soldagem
Caso seja necessário realizar reparos por soldagem em um carretel de aço 35CrMoV, o processo de soldagem deve levar em consideração as características do aço-liga de alta resistência e seu estado de tratamento térmico. De acordo com os requisitos técnicos fornecidos, o material deve ser pré-aquecido a aproximadamente 200–300 °C antes da soldagem.
Após o reparo por soldagem, é necessário um recozimento para alívio de tensões, a fim de reduzir as tensões residuais da soldagem e ajudar a manter a estabilidade dimensional. O procedimento de soldagem ideal deve ser determinado de acordo com o local do reparo, as condições do material, o método de soldagem, as condições do tratamento térmico e os requisitos técnicos aplicáveis.
Para bobinas de aço de precisão, o reparo por soldagem deve ser seguido de inspeção adequada e, quando necessário, verificação dimensional para garantir que o componente reparado continue atendendo às tolerâncias de usinagem e montagem exigidas.
Embalagem e proteção do produto
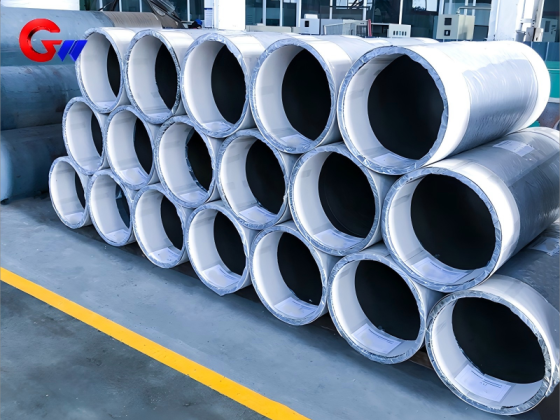
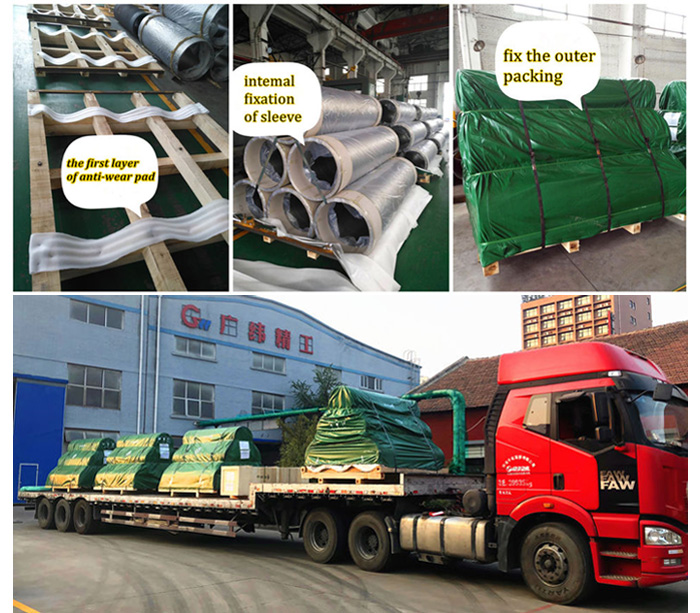
A GW Precision possui uma equipe de embalagem experiente e procedimentos de embalagem estabelecidos para produtos de bobinas de aço de precisão. A embalagem é projetada para proteger a bobina de aço 35CrMoV durante o armazenamento, transporte, manuseio e entrega, e para reduzir o risco de perda ou dano.
A limpeza do produto também é levada em consideração durante o processo de embalagem. A superfície da bobina de aço é verificada e limpa antes do embalamento para ajudar a prevenir a contaminação durante o transporte e o armazenamento.
A GW Precision oferece fabricação personalizada de bobinas de aço 35CrMoV de acordo com as necessidades do cliente, incluindo material, especificações, tratamento térmico, precisão de usinagem, balanceamento dinâmico, inspeção e requisitos de embalagem. O processo de produção visa fornecer uma bobina de aço adequada para aplicações de laminação a frio de alta carga e alta precisão, mantendo os requisitos dimensionais e de material especificados.
Principais considerações para carretéis de aço para laminadores a frio
Reparo por soldagem: A soldagem de 35CrMoV requer pré-aquecimento (200-300 ℃) e recozimento para alívio de tensões após a soldagem.