




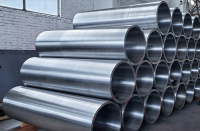
Máquina de laminação de tiras de alumínio com manga de aço 35CrMoV personalizada
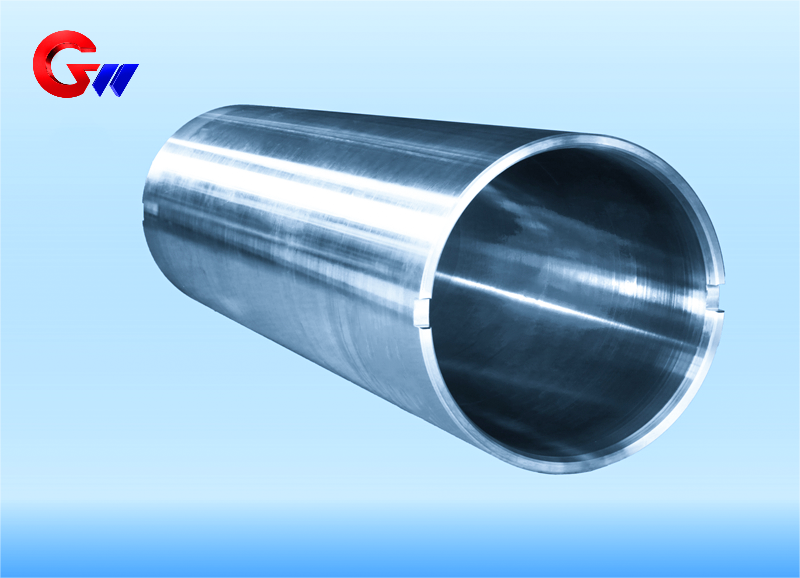
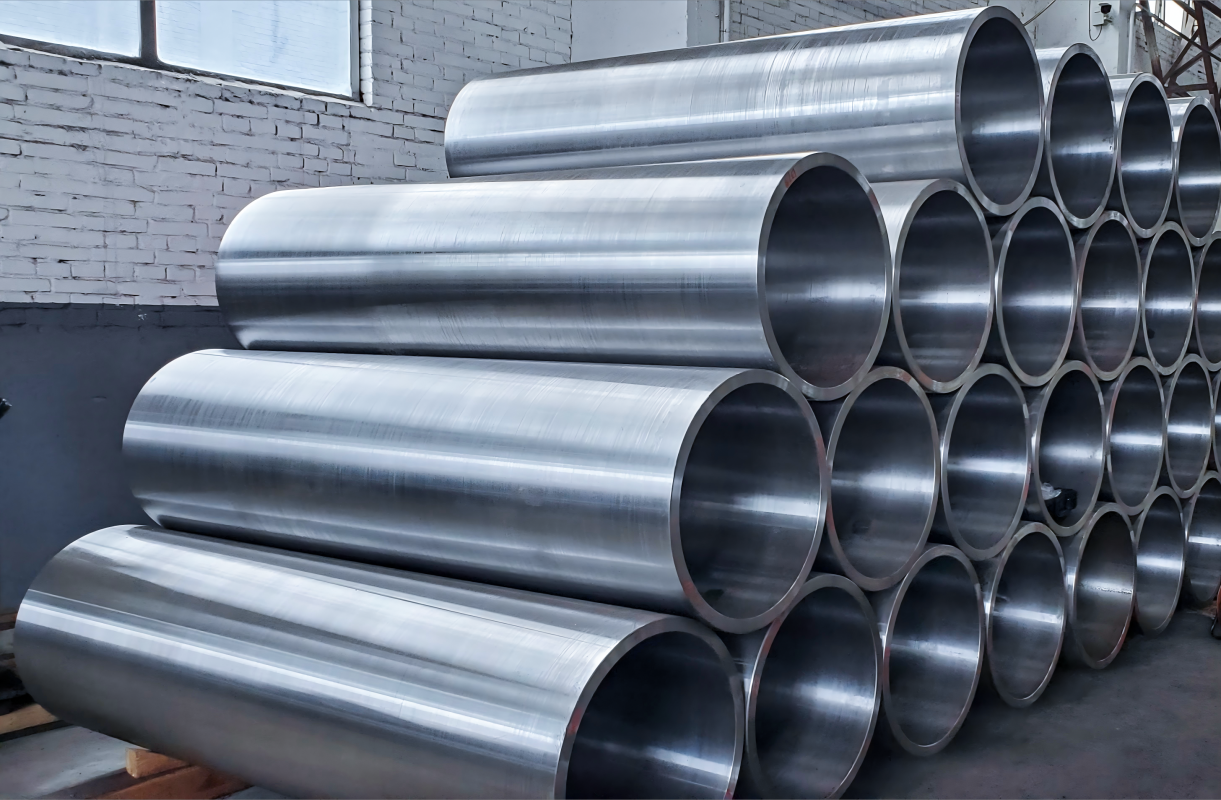
A camisa de aço 35CrMoV é amplamente utilizada em aplicações de laminação de folhas de alumínio, chapas de alumínio, folhas de aço inoxidável e tiras. Para equipamentos de laminação de alta precisão, a concentricidade, o balanceamento dinâmico e a estabilidade dimensional da camisa são requisitos de desempenho importantes. O blank de camisa de aço 35CrMoV fabricado pela GW Precision Technology é produzido por fundição centrífuga, proporcionando uma estrutura inicial adequada para tratamento térmico subsequente, usinagem de precisão e acabamento superficial.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual do carretel de aço é de 4000 peças.
- em formação
Máquina de laminação de tiras de alumínio com manga de aço 35CrMoV personalizada
OManga de aço 35CrMoV para laminadores de tiras de alumínioÉ um componente personalizado de alta resistência e durabilidade, desenvolvido para equipamentos de laminação que exigem alta precisão dimensional, rotação estável e alta qualidade superficial. As camisas de aço utilizadas na laminação de folhas de alumínio, chapas de alumínio, folhas de aço inoxidável e tiras são expostas a cargas mecânicas, efeitos térmicos, óleo de laminação e micromovimentos. Portanto, o processo de fabricação precisa considerar simultaneamente o desempenho do material, a concentricidade, o equilíbrio dinâmico, a dureza superficial e a estabilidade dimensional.
OA bucha de aço 35CrMoV fabricada pela GW Precision Technology é obtida por fundição centrífuga.O tarugo fundido por centrifugação serve de base para os processos subsequentes de tratamento térmico, usinagem e acabamento superficial. A camisa acabada pode ser personalizada de acordo com as dimensões e os requisitos técnicos do equipamento de laminação de tiras de alumínio do cliente.
Aplicação em laminadores de tiras de alumínio
Em laminadores de seis e doze cilindros, a camisa de aço 35CrMoV personalizada pode ser usada em conjunto com cilindros intermediários ou cilindros de apoio. Uma de suas principais funções é reforçar o suporte dos cilindros e suportar a força de flexão radial gerada durante a laminação de tiras de alumínio. Os dados de aplicação fornecidos indicam uma faixa de carga típica de300–600 MPa.
Para equipamentos de laminação de alta velocidade, manter a precisão dimensional e dinâmica também é importante. Em velocidades de laminação de aproximadamente10–25 m/s, a manga foi projetada para auxiliar no controle da flutuação da folga entre os rolos.≤0,005 mmEste requisito confere particular importância à concentricidade, à precisão de usinagem e ao equilíbrio dinâmico.
A manga também participa da gestão térmica durante a laminação. O atrito da laminação gera calor, e a temperatura instantânea na área de contato pode atingir aproximadamente200–250°CPortanto, o material e a condição da superfície precisam permanecer estáveis sob repetidas cargas térmicas e mecânicas.
Condições de trabalho na laminação de alumínio
A laminação de alumínio cria requisitos específicos para o desempenho da camisa de aço. Cavacos de alumínio ou partículas do material podem aderir à superfície de trabalho, portanto, a especificação técnica fornecida exige uma dureza superficial de≥HRC45Para melhorar a resistência à adesão e ao desgaste superficial.
A camisa também pode operar em um ambiente de óleo de laminação à base de emulsão com um pH de aproximadamente8–10A resistência à corrosão é, portanto, considerada no projeto de engenharia de superfície, especialmente onde a superfície da bucha fica exposta ao fluido de rolamento por períodos prolongados.
A carga mecânica é outra consideração importante. Os dados da aplicação especificam mais do que10 ciclos de carga, indicando uma alta exigência de vida útil à fadiga para a bucha. Além disso, o desgaste por micromovimento pode ocorrer na superfície de contato do rolamento, com uma quantidade específica de deslizamento relativo de<50 μmPortanto, a manga requer uma combinação de resistência estrutural, dureza superficial e resistência ao desgaste por micromovimentos.
Seleção de material 35CrMoV
A manga usaAço 35CrMoV, selecionada por sua combinação de resistência, tenacidade, resistência ao desgaste e adequação ao tratamento térmico.
A composição química típica fornecida para este material é:
C: 0,32–0,38%
Cr: 1,0–1,3%
Aproximadamente: 0,4–0,6%
Em: 0,1–0,2%
O vanádio é adicionado para formarcarbonetos do tipo MCe refinar a estrutura granular. Os dados do material fornecidos indicam um tamanho de grão refinado correspondente aGraus ASTM 10–12.
Após têmpera e revenido, a resistência à tração especificada é≥1100 MPaOs dados do material também especificam uma tenacidade à fratura deKIC ≥90 MPa·m¹/²Para condições de temperatura elevada, a taxa de retenção da resistência ao escoamento é especificada como>85% a 300°C.
Essas propriedades fornecem a base material para uma camisa de aço submetida a cargas mecânicas repetidas, efeitos térmicos e desgaste superficial durante a laminação em alta velocidade.
Tratamento térmico e estabilidade dimensional
O principal processo de tratamento térmico incluitêmpera e revenimento.
Para têmpera, o processo especificado é890 °C × 2 h, seguido por resfriamento alternado água-ar. O processo de têmpera é580 °C × 3 h, com refrigeração a óleo especificada para evitar o segundo tipo de fragilidade de revenido.
A estabilidade dimensional é ainda mais abordada por meio de processos de tratamento adicionais. Os dados do processo fornecidos especificamtratamento criogênico a −196°C por 24 h, com austenita residual controlada para<3%.
Um subsequentetratamento térmico a 200 °C × 8 hÉ utilizado para eliminar a tensão de processamento. Esses tratamentos visam melhorar a estabilidade dimensional e reduzir a influência da tensão residual na luva de aço acabada.
Reforço de superfície e proteção contra corrosão
A engenharia de superfícies pode ser aplicada de acordo com as condições de trabalho necessárias. As opções de reforço fornecidas incluem:nitretação iônicaeextinção de laser.
Para nitretação iônica, a espessura especificada da camada branca brilhante é20–30 μm, com dureza superficial deHV1100–1300Essa alta dureza superficial pode melhorar a resistência ao desgaste e aos danos causados por micromovimentos.
O resfriamento a laser pode fornecer uma tira endurecida com uma largura de5–8 mme uma profundidade endurecida de1,2–1,5 mmEste processo pode ser selecionado quando for necessário um reforço superficial localizado.
Para proteção contra corrosão, as opções fornecidas incluem:Tratamento composto de banho de sal QPQe revestimento nanocompósito. O tratamento QPQ é especificado para proporcionar resistência à corrosão.2 a 3 vezes maior que o revestimento de cromoUm revestimento nanocompósito, como por exemplo...TiAlN + MoS₂também pode ser aplicado, com um coeficiente de atrito especificado de<0,1.
Processo de Engenharia de Superfície Composta
Para aplicações que exigem múltiplas características de desempenho de superfície, o processo de reforço compósito fornecido consiste em quatro etapas:
A. Tratamento de jateamento de areia, nível Sa3.0 → B. Nitretação iônica → C. Texturização a laser → D. Revestimento por pulverização catódica magnetrônica
O revestimento final pode usar umestrutura multicamadas CrN/AlCrNcom uma espessura total de revestimento de8–10 μmA força de ligação especificada é≥80 N, medido por teste de arranhão.
Este método de engenharia de superfície combina preparação da superfície, nitretação, texturização a laser e revestimento por deposição física de vapor para melhorar as condições da superfície de trabalho da camisa de aço. A combinação específica de tratamentos pode ser selecionada de acordo com a aplicação de laminação e o desempenho de desgaste e corrosão exigido.
Requisitos de precisão para buchas de aço
Para equipamentos de laminação de tiras e folhas de alumínio, a concentricidade e o equilíbrio dinâmico da camisa são cruciais, pois a camisa opera como parte de um conjunto rotativo. Em velocidades de laminação de10–25 m/sDesvios na concentricidade ou no equilíbrio dinâmico podem influenciar a estabilidade rotacional e o controle do vão entre os rolos.
A GW Precision Technology considera, portanto, o processo de fabricação do blank, o tratamento térmico, a estabilidade dimensional, a usinagem de precisão e a engenharia de superfície como etapas interligadas, e não como operações independentes.
O bloco fundido por centrifugação fornece a forma inicial do componente, enquanto o tratamento térmico e a usinagem subsequentes estabelecem as condições mecânicas e geométricas necessárias.
O finalmanga de aço 35CrMoVPodem ser fabricadas de acordo com os desenhos do cliente e os requisitos de aplicação para equipamentos de laminação de tiras de alumínio. A seleção de materiais, o tratamento térmico, o reforço da superfície e o revestimento podem ser combinados de acordo com o ambiente operacional necessário.
Fabricação personalizada pela GW Precision Technology
Tecnologia de precisão Co. de Luoyang Guangwei, Ltd.Está localizada na zona oeste do distrito de Jianxi, na cidade de Luoyang, e as mangas de aço são uma das principais categorias de produtos da empresa.
A GW Precision Technology fabrica buchas de aço personalizadas para aplicações industriais de laminação.manga de aço 35CrMoVO processo de fabricação pode incorporar fundição centrífuga da peça bruta, têmpera e revenimento, tratamento de estabilidade dimensional, usinagem de precisão e engenharia de superfície.
O produto destina-se a aplicações de laminação de folhas de alumínio, chapas de alumínio, folhas de aço inoxidável e tiras, onde são necessárias alta resistência, resistência ao desgaste, concentricidade, equilíbrio dinâmico e desempenho superficial. Combinando as características do material deAço 35CrMoVCom tratamento térmico e engenharia de superfície específicos para cada aplicação, a camisa pode ser configurada para diferentes equipamentos de laminação e condições de trabalho.



