



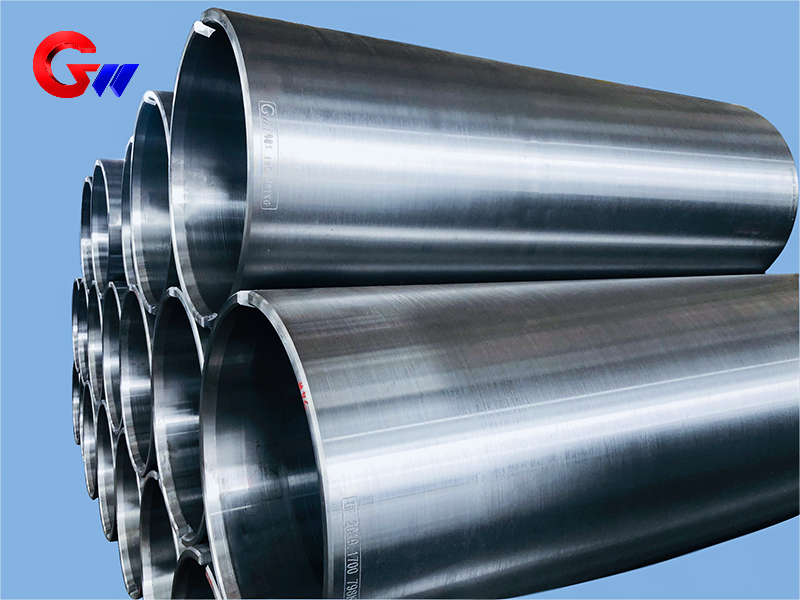
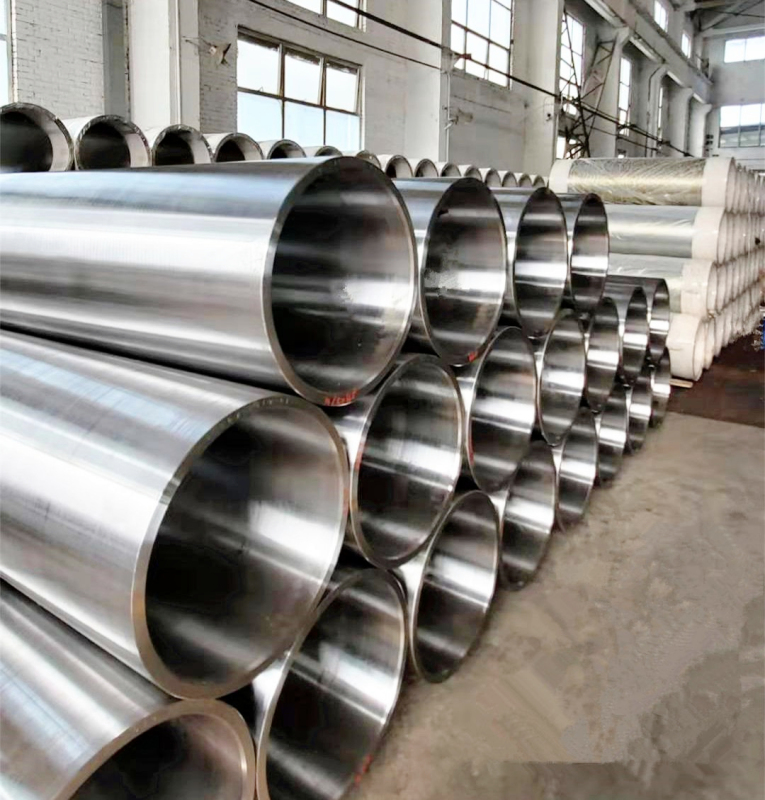
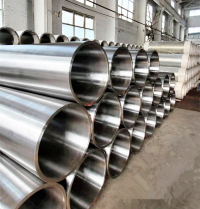
Carretel de aço fundido usado em laminador de folha de cobre
Camisa de aço fundido 35CrMoV para laminadores de folha de cobre, fabricada por fundição centrífuga, tratamento térmico, furação específica, usinagem CNC de precisão e inspeção de balanceamento dinâmico 100%. As especificações personalizadas incluem 565×505×1600 mm e 665×605×2000 mm, com propriedades mecânicas e tolerâncias geométricas controladas de acordo com as necessidades do cliente.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual do carretel de aço é de 4000 peças.
- em formação
Carretel de aço fundido usado em laminador de folha de cobre
| Carretel de aço para fundição | Material | Especificação |
| Utilizado em laminador de folhas de cobre. | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
A bucha de aço fundido é um componente mecânico de precisão de grandes dimensões, utilizado em equipamentos de laminação de folhas de cobre. A GW Precision fabrica buchas de aço personalizadas de acordo com os desenhos do cliente, requisitos de material, tolerâncias dimensionais e requisitos de precisão geométrica. Para este produto,aço liga 35CrMoVé utilizado como material, com especificações disponíveis de565×505×1600 mme665×605×2000 mm.
O processo de fabricação combina fusão e fundição controladas, fundição centrífuga, tratamento térmico, furação específica, usinagem CNC de precisão e inspeção de balanceamento dinâmico. Todo o sistema de processamento é desenvolvido por meio de melhoria contínua para controlar a concentricidade, a cilindricidade, a simetria e o balanceamento dinâmico da camisa de aço fundida.
Propriedades Mecânicas e do Material do 35CrMoV
A camisa de aço fundido 35CrMoV é tratada termicamente por têmpera e revenido para obter as propriedades mecânicas necessárias. Os indicadores de desempenho típicos após o tratamento térmico incluem dureza, resistência à tração, limite de escoamento, alongamento, tenacidade ao impacto e dureza em altas temperaturas.
As propriedades mecânicas típicas são:
Dureza: HRC 48–52 à temperatura ambiente, testado pela dureza Rockwell de acordo comASTM E18.
Resistência à tração: 1500–1800 MPa à temperatura ambiente, testado de acordo comASTM E8.
Limite de escoamento: 1200–1400 MPa.
Alongamento: 10–15%, baseado em umComprimento da bitola de 50 mm.
Resistência ao impacto: 20–40 J/cm², testado pelo método de impacto Charpy.
Dureza vermelha: ≥HRC 38 a 600°C, testado após1 hora de manutenção em alta temperatura.
Essas propriedades são importantes para uma camisa de aço utilizada em máquinas de laminação, pois o componente precisa manter resistência e estabilidade dimensional adequadas durante a operação mecânica contínua. As condições finais de tratamento térmico e os requisitos de inspeção podem ser controlados de acordo com as especificações técnicas do cliente.
Processo de fusão e fundição controlada
A GW Precision utiliza tecnologia de fusão e fundição controladas para a produção de camisas de aço fundido. O equipamento de fusão e fundição é complementado por procedimentos de inspeção e teste para controlar a composição química do material da camisa de aço fundido.
O controle preciso da composição do material fornece uma base confiável para as etapas subsequentes de fundição, tratamento térmico e usinagem. O processo de inspeção do material é utilizado para verificar se a camisa de aço atende aos requisitos especificados antes de prosseguir para as etapas de fabricação subsequentes.
Para buchas de aço de grandes dimensões, a qualidade do tarugo de fundição influencia diretamente a estabilidade da usinagem posterior e a precisão geométrica final. Portanto, o controle do material e a qualidade da fundição são partes importantes de todo o processo de fabricação.
Fundição centrífuga para fundição de camisas de aço
Fundição centrífugaÉ utilizado na fundição de camisas de aço para melhorar a qualidade e a integridade das superfícies interna e externa. O processo de fundição centrífuga ajuda a reduzir a ocorrência de defeitos superficiais, tais como:rachaduras, inclusões de escória, poros e buracos de areia.
A qualidade da superfície de fundição é particularmente importante para um componente cilíndrico de grandes dimensões, pois a usinagem subsequente deve garantir superfícies cilíndricas internas e externas precisas a partir do bloco fundido. Um processo de fundição estável proporciona uma base adequada para operações de furação, torneamento, retificação e outras usinagens de precisão.
Após a fundição e inspeção preliminar, o tarugo de aço para a luva entra nos processos subsequentes de usinagem e tratamento térmico. O processo de fabricação específico é ajustado de acordo com as especificações da luva e os requisitos do cliente.

Tratamento térmico da luva de aço fundido
O tratamento térmico é uma etapa importante na fabricação da camisa de aço fundido 35CrMoV quando propriedades mecânicas específicas são necessárias.
A GW Precision aplica um processo de tratamento térmico consolidado em buchas de aço que exigem desempenho mecânico específico. Após o tratamento térmico, são realizados testes de propriedades mecânicas para verificar a condição do produto final.
O processo de tratamento térmico é projetado para obter a dureza e a resistência necessárias, mantendo as propriedades mecânicas exigidas para a aplicação em laminadores. A inspeção das propriedades mecânicas é realizada juntamente com a inspeção dimensional convencional, de modo que a condição do produto possa ser avaliada tanto em termos de desempenho do material quanto de precisão de usinagem.
Para esta camisa de aço fundido 35CrMoV, o desempenho típico após tratamento térmico inclui:dureza HRC 48–52,resistência à tração de 1500–1800 MPa,resistência ao escoamento de 1200–1400 MPa,Alongamento de 10 a 15%, eresistência ao impacto de 20–40 J/cm²O requisito de dureza em altas temperaturas é≥HRC 38 a 600 °C após uma hora de manutenção..
A condição final do tratamento térmico é controlada de acordo com os requisitos de propriedades mecânicas especificados pelo cliente e os critérios de inspeção aplicáveis.
Máquina de perfuração de furos dedicada
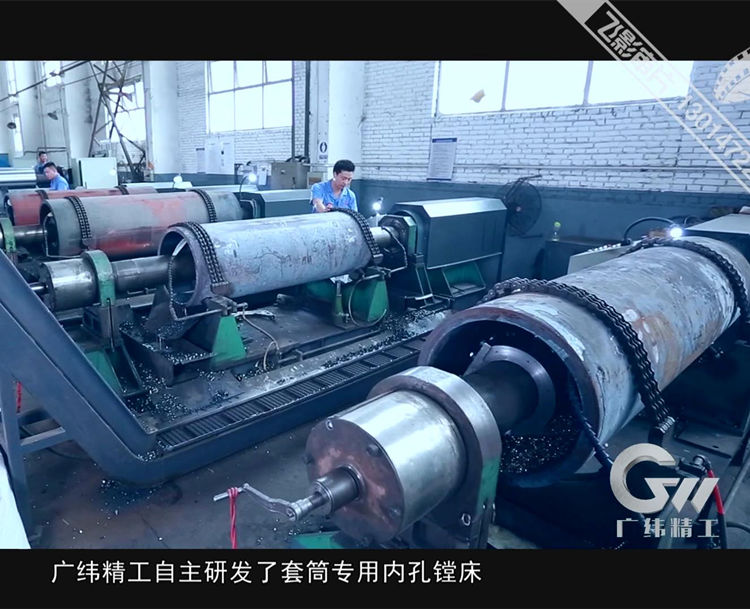
Uma das importantes capacidades de fabricação para esta camisa de aço fundido é a máquina de perfuração de furos dedicada, desenvolvida independentemente pela empresa. O equipamento foi pesquisado e desenvolvido pela GW Precision e obteve uma certificação.patente nacional.
A máquina dedicada foi projetada com boa rigidez e alta precisão de usinagem. Sua estrutura de usinagem utiliza um sistema de fixação sem retorno, que ajuda a manter a posição da peça durante o processo de usinagem do furo.
O desenvolvimento e o aprimoramento contínuo deste equipamento dedicado ajudaram a GW Precision a estabelecer um sistema de processamento integrado para grandes buchas de aço. O sistema concentra-se no controleconcentricidade, cilindricidade, simetria e equilíbrio dinâmicoao longo de todo o processo de fabricação.
As tolerâncias dimensionais específicas e as tolerâncias de precisão geométrica são controladas rigorosamente de acordo com os desenhos e requisitos técnicos do cliente, em vez de aplicar uma tolerância fixa independentemente do projeto real do produto.
Mandrilamento de precisão da bucha de aço.
O bloco de aço fundido para bucha é processado inicialmente na máquina de furação dedicada, desenvolvida pela GW Precision.
Durante o processo de furação, o molde da bucha pode ser ajustado para obter concentricidade entre as extremidades frontal e traseira da abertura. Esse método de posicionamento ajuda a manter condições de corte estáveis e a melhorar a precisão da usinagem.
Durante o processo de corte, a peça permanece fixa enquanto o eixo da ferramenta gira para usinar o furo interno. Esse método de usinagem evita erros associados à rotação da peça, incluindo conicidade e outros erros de forma.
A remoção estável de cavacos durante a usinagem também contribui para melhorar a condição da superfície usinada e reduz a possibilidade de os cavacos riscarem a superfície processada. Essas características do processo são importantes na usinagem de buchas de aço de grande diâmetro e comprimento, onde a estabilidade da usinagem afeta diretamente a precisão geométrica final.
Usinagem CNC com autocentragem dupla
Após a perfuração e o torneamento, a camisa de aço fundido é processada posteriormente utilizando-se umMáquina-ferramenta CNC de autocentragem duplaDesenvolvido a partir da longa pesquisa e experiência da GW Precision em usinagem de alta precisão de componentes de grandes dimensões.
Mandris de suporte hidráulico são instalados em ambas as extremidades da bucha. Esses mandris podem posicionar rapidamente as duas extremidades do furo interno e ajudar a controlar a concentricidade entre as seções frontal e traseira do furo interno dentro da tolerância permitida.
Após o posicionamento, a máquina-ferramenta processa a superfície cilíndrica externa, controlando a concentricidade entre os círculos interno e externo dentro da faixa de tolerância permitida.
Os círculos cônicos dos furos internos em ambas as extremidades também são processados e controlados para manter a concentricidade dentro da tolerância especificada. Este método de usinagem autocentrante duplo é particularmente útil para buchas de aço de grandes dimensões, pois a relação entre o furo interno, o diâmetro externo e as superfícies de referência em ambas as extremidades influencia diretamente a precisão da montagem final.
Precisão Geométrica e Controle de Processos
Para uma bucha de aço fundido de grandes dimensões, utilizada em equipamentos de laminação de folhas de cobre, a precisão dimensional por si só não é suficiente para avaliar o produto final. A relação entre as diferentes superfícies usinadas também deve ser controlada.
O sistema de processamento integrado da GW Precision concentra-se, portanto, em diversas características geométricas essenciais, incluindo:concentricidade, cilindricidade e simetriaEsses parâmetros são controlados ao longo de toda a sequência de processamento, em vez de serem considerados apenas durante a inspeção final.
A máquina de perfuração dedicada, a máquina-ferramenta CNC de autocentragem dupla e os processos de usinagem de precisão relacionados trabalham em conjunto para estabelecer referências de usinagem estáveis para a bucha de aço.
As tolerâncias dimensionais e geométricas específicas são determinadas de acordo com os desenhos e requisitos técnicos do cliente. Isso permite a fabricação da camisa de aço fundido para diferentes configurações de laminadores de folha de cobre e diferentes interfaces de equipamentos, sem a necessidade de dimensões padrão não suportadas.
Teste de balanceamento dinâmico
O balanceamento dinâmico é um item de inspeção importante para uma grande bucha de aço rotativa usada em máquinas de laminação.
Além da inspeção dimensional convencional e dos testes de propriedades mecânicas após o tratamento térmico, a GW Precision realiza inspeções de balanceamento dinâmico para verificar ainda mais a qualidade dos produtos de revestimento de aço fundido.
UMmáquina de balanceamento dinâmico de correia anelarestá disponível paraTeste de balanceamento dinâmico 100%das camisas de aço fundido. A inspeção de balanceamento ajuda a identificar desbalanceamentos residuais que podem afetar a condição de rotação do componente.
Para componentes rotativos de grandes dimensões, o balanceamento dinâmico está intimamente relacionado à estabilidade de operação. Portanto, o balanceamento dinâmico é incorporado ao processo de inspeção juntamente com a precisão dimensional, a precisão geométrica e as propriedades mecânicas após tratamento térmico.
Manga de aço fundido personalizada para laminadores de folha de cobre
A camisa de aço fundido 35CrMoV é fabricada para aplicações em laminadores de folhas de cobre e pode ser personalizada de acordo com os desenhos e requisitos técnicos do cliente. As especificações do produto disponíveis nos dados atuais incluem:565×505×1600 mme665×605×2000 mm.
O processo de fabricação da GW Precision abrange controle de materiais e fundição, fundição centrífuga, tratamento térmico, furação de furos específicos, mandrilamento de precisão, usinagem CNC com autocentragem dupla e inspeção de balanceamento dinâmico.
A combinação desses processos visa proporcionar um controle estável da condição do material da luva de aço, suas propriedades mecânicas, precisão dimensional e precisão geométrica. Para produtos que exigem propriedades mecânicas específicas, o tratamento térmico é realizado de acordo com os requisitos técnicos aplicáveis, seguido dos respectivos ensaios de propriedades mecânicas.
Para usinagem de precisão, a máquina de furação dedicada desenvolvida pela GW Precision oferece um método de usinagem estável para buchas de grandes dimensões. O subsequente processo de usinagem CNC com autocentragem dupla controla a relação entre as superfícies cilíndricas interna e externa e a geometria dos furos internos nas duas extremidades.



