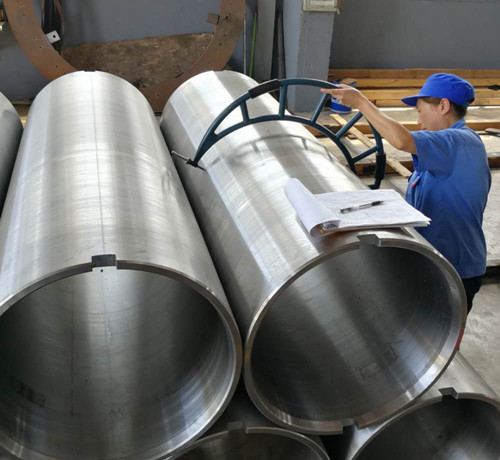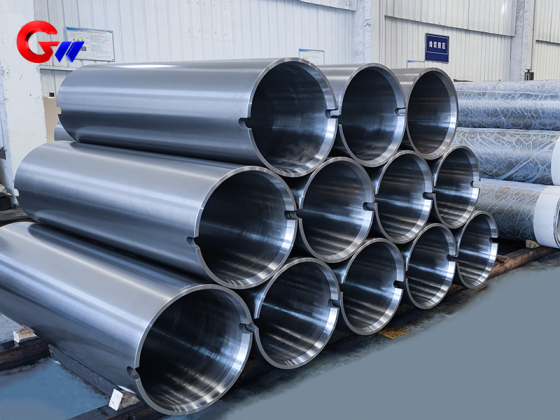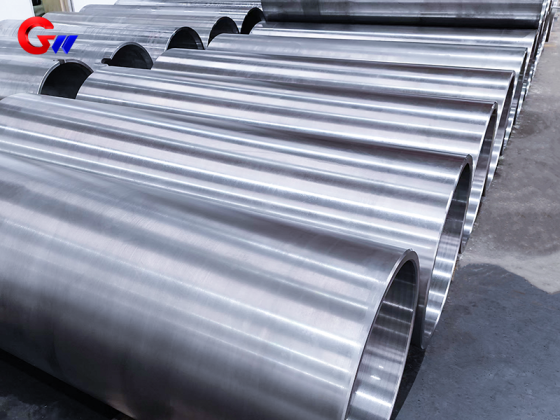
Carretel de aço fundido usado em laminador de tiras de cobre na indústria de metais não ferrosos.
A GW Precision fabrica bobinas de aço fundido personalizadas para equipamentos de laminação de metais não ferrosos. O produto representativo é uma bobina de aço fundido centrífugo 35CrMoV, com especificações de 665 × 605 × 1900 mm. Os diâmetros externos comuns incluem Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 e Ø482 mm, com comprimentos de 1000 mm a 3000 mm. O diâmetro interno não é limitado e pode ser fabricado de acordo com os desenhos do cliente e os requisitos do equipamento. Aproximadamente 80% das máquinas-ferramenta da GW Precision são equipamentos CNC, permitindo a usinagem de grandes componentes personalizados.
- GW Precision
- China, Luo Yang
- Estipulação contratual
- A capacidade anual do carretel de aço é de 4000 peças.
- em formação
Carretel de aço fundido para máquina de laminação de tiras de cobre
Ocarretel de aço 35CrMoVÉ projetado para aplicações exigentes em laminadores de tiras de cobre e outros equipamentos de processamento de metais não ferrosos. O aço 35CrMoV oferece uma combinação de alta resistência, resistência ao desgaste e resistência à fadiga. De acordo com os dados de aplicação fornecidos, o material pode manter alta resistência por aproximadamente [inserir valor aqui].500–600°CO carboneto de vanádio (VC) e o carboneto de cromo (Cr₇C₃) contribuem para a resistência ao desgaste, enquanto a boa condutividade térmica e a tenacidade ajudam a reduzir o risco de fissuração por tensão térmica sob mudanças repetidas de temperatura.
Fundição centrífuga
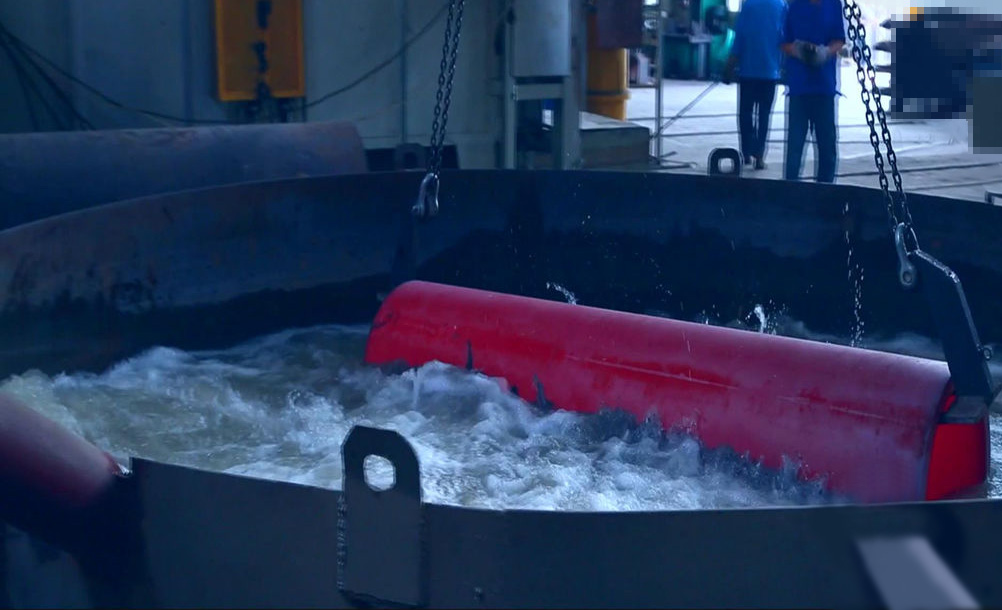
A GW Precision utiliza tecnologia de fundição e moldagem controladas para acarretel de aço para fundiçãoOs equipamentos de produção são inspecionados minuciosamente para ajudar a garantir uma composição química confiável e consistente.Fundição centrífugaÉ utilizado para melhorar a compactação estrutural e a uniformidade das propriedades mecânicas, controlando simultaneamente as superfícies internas e externas contra defeitos como fissuras, inclusões de escória, poros e cavidades de areia. Isso proporciona uma base estável para o tratamento térmico subsequente e usinagem de precisão.
Tratamento térmico e reforço de superfície
Para atender a requisitos específicos de propriedades mecânicas, o carretel de aço recebe tratamento térmico controlado. O processo especificado é:Têmpera em óleo a 850 °C + revenido a alta temperatura a 550 °C durante 4 horas, com uma dureza alvo do núcleo deHRC 28–32Equilibrar força e resistência.
Para maior resistência ao desgaste superficial,nitretação iônicapode proporcionar dureza superficial de≥HV900com uma camada de penetração de0,3–0,5 mmAlternativamente, o resfriamento rápido a laser pode endurecer seletivamente a superfície de contato paraHRC55–60, com deformação abaixo0,03 mm.
Usinagem e Inspeção de Precisão
A GW Precision tem aproximadamente80% de máquinas-ferramenta CNC, melhorando sua capacidade de usinagem de precisão personalizada. Os diâmetros externos comuns incluemØ665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 e Ø482 mm, com comprimentos de1000 mm a 3000 mmO diâmetro interno não é limitado e pode ser fabricado de acordo com os desenhos do cliente e os requisitos do equipamento. A especificação representativa é665 × 605 × 1900 mm.
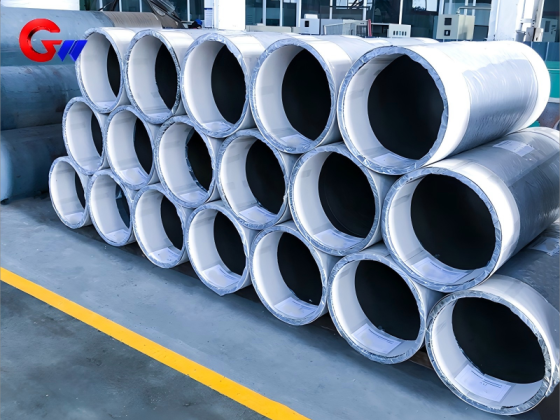
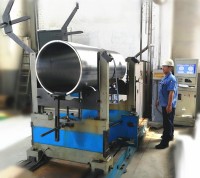
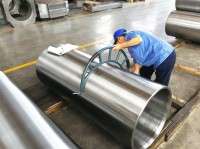
A inspeção inclui inspeção dimensional e, quando necessário, testes de propriedades mecânicas após o tratamento térmico. Uma máquina de balanceamento dinâmico de correia anular pode fornecer esses testes.Teste de balanceamento dinâmico 100%para produtos de bobinas de aço rotativas. Pessoal experiente em embalagem e métodos de embalagem estabelecidos também são utilizados para proteger os produtos acabados durante o armazenamento e o transporte.
AtravésFundição centrífuga, tratamento térmico, usinagem de precisão CNC e inspeção de balanceamento dinâmico.A GW Precision fornece soluções personalizadas.carretel de açoSoluções para máquinas de laminação de tiras de cobre. Material, dimensões, condições de tratamento térmico, reforço superficial e requisitos de inspeção podem ser ajustados de acordo com os desenhos do cliente e as condições reais de operação.